По мере развития мировой солнечной фотоэлектрической отрасли фотоэлектрические модули стали ключевым звеном, соединяющим исходные материалы, производство солнечных элементов и фотоэлектрические системы нижнего уровня. Хотя поликремний, кремниевые пластины, солнечные элементы и фотоэлектрические модули относятся к одной производственной цепочке, они существенно различаются по форме материалов, технологическим процессам и функциям.
Как из исходного кремниевого сырья производится фотоэлектрический модуль? В чем разница между кремниевой пластиной и солнечным элементом? Почему солнечные элементы перед превращением в готовые модули должны пройти дополнительную герметизацию? Что означают такие распространенные спецификации продукции, как 48-формат, 72-формат, 18X и 210R? И как связаны между собой технологии элементов PERC, TOPCon, HJT и BC?
Эти вопросы соответствуют нескольким ключевым аспектам фотоэлектрических модулей: исходные материалы, производство модулей, спецификации продукции и технологические направления солнечных элементов. С точки зрения цепочки поставок кварцевое сырье, содержащее кремнезем, проходит плавку и очистку для получения металлургического кремния и поликремния. Затем эти материалы перерабатываются в кремниевые пластины и солнечные элементы. Далее элементы электрически соединяются, герметизируются и конструктивно собираются в готовые модули, пригодные для интеграции в фотоэлектрические системы.
Поэтому понимание фотоэлектрического модуля начинается с изучения его цепочки поставок: как кремниевые материалы превращаются из минеральных ресурсов в фотоэлектрические устройства, способные преобразовывать солнечный свет в электричество, и в конечном итоге в полноценные фотоэлектрические модули.
I. От кварца до фотоэлектрических модулей: как производится солнечный модуль?
От минеральных ресурсов к электричеству: понимание цепочки поставок фотоэлектрической отрасли
Цепочка поставок фотоэлектрических модулей восходит к минеральным ресурсам, содержащим кремнезем. Кремниевые материалы проходят несколько стадий переработки, включая металлургический кремний, поликремний, кремниевые пластины и солнечные элементы, прежде чем из них будут изготовлены фотоэлектрические модули и интегрированы в солнечные энергосистемы.
Всю цепочку поставок можно упрощенно представить следующим образом:
Кварцевое сырье → Металлургический кремний → Поликремний → Кремниевые пластины → Солнечные элементы → Фотоэлектрические модули → Фотоэлектрические системы / Солнечные электростанции
Эту цепочку поставок можно рассматривать как последовательный процесс, включающий очистку кремния, переработку материалов и развитие фотоэлектрической функциональности.
Начальные этапы в первую очередь связаны с чистотой материалов. Металлургический кремний производится из природных кремнезёмсодержащих материалов и затем очищается до высокочистого поликремния, пригодного для производства фотоэлектрических изделий. Очищенный кремний затем перерабатывается в пластины и далее используется для изготовления солнечных элементов, способных преобразовывать солнечный свет в электричество. На этапе производства модулей солнечные элементы соединяются с материалами электрических соединений, герметиками и конструктивными компонентами для получения фотоэлектрической продукции, пригодной для транспортировки, монтажа и длительной эксплуатации.
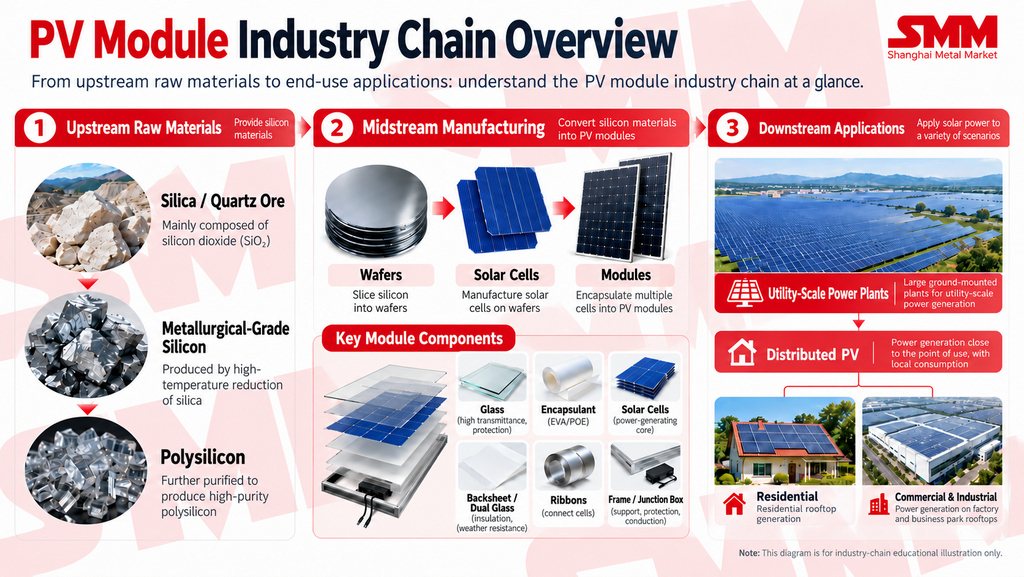
От кварца к высокочистому поликремнию
Одним из исходных материалов в цепочке поставок фотоэлектрической продукции является кварц, содержащий диоксид кремния (SiO₂). Кварц, используемый в производстве металлургического кремния, обычно должен иметь относительно высокое содержание SiO₂, как правило, достигающее 99% или выше, а некоторые виды высококачественного сырья могут содержать примерно 99,4–99,8% SiO₂.
Природный кварц может также содержать примеси, такие как железо, алюминий, кальций и титан. Поэтому сорт сырья, а также типы и концентрации примесей могут напрямую влиять на последующие процессы плавки и очистки.
Прежде всего необходимо сделать важное различие:
- Содержание SiO₂ в кварце не эквивалентно чистоте элементарного кремния.
Кремний в кварце в основном существует в форме диоксида кремния и должен пройти высокотемпературное восстановление, прежде чем можно будет получить металлургический кремний.
В дуговой печи с погружённой дугой кварц реагирует с углеродсодержащими восстановителями посредством высокотемпературного карботермического восстановления. Реакцию можно представить в упрощённом виде:
SiO₂ + C → Si + CO₂↑
Полученный продукт представляет собой металлургический кремний, также обычно называемый техническим кремнием, с типичной чистотой кремния примерно 98–99%.
Хотя такой уровень чистоты относительно высок для обычных промышленных материалов, он недостаточен для производства солнечных элементов.
Солнечные элементы являются полупроводниковыми приборами, и даже низкие концентрации примесей, таких как бор, фосфор, железо, алюминий и другие металлические элементы, могут влиять на электрические свойства кремниевых материалов и эффективность преобразования готовых элементов.
Поэтому металлургический кремний должен пройти дальнейшую химическую очистку для получения поликремния солнечного качества.
Одной из распространённых технологий производства поликремния является модифицированный процесс Сименса. Этот процесс включает преобразование металлургического кремния в кремнийсодержащие соединения, которые можно дополнительно очищать. Примеси удаляются с помощью таких процессов, как дистилляция, после чего следуют восстановление и осаждение для получения поликремния высокой чистоты.
Поликремний солнечного качества обычно достигает чистоты примерно 6N–9N, где:
- 6N = 99,9999%
- 9N = 99,9999999%
Конкретные требования к контролю примесей различаются в зависимости от производственных процессов, спецификаций продукции и областей применения. Поэтому фактическая чистота поликремниевой продукции может отличаться.
Для сравнения, кремниевые материалы электронного качества, используемые в полупроводниковых устройствах, таких как интегральные схемы и микрочипы, обычно требуют более строгого контроля общей чистоты и конкретных примесей, включая бор, фосфор и металлические элементы. Их чистота обычно достигает примерно 9N–11N или даже выше.
Таким образом, переход от кварца к кремниевым материалам высокой чистоты можно обобщить следующим образом:
Кварц с содержанием SiO₂ примерно 99% и выше → металлургический кремний чистотой 98–99% → поликремний солнечного качества чистотой 6N–9N → кремний электронного качества более высокой чистоты
Следует отметить, что различие между кремнием солнечного и электронного качества определяется не только количеством девяток в уровне чистоты. Эти две категории также различаются по требованиям к конкретным примесям, однородности материала и контролю производственного процесса.
От поликремния к солнечным элементам, вырабатывающим электроэнергию
Поликремний высокой чистоты не может вырабатывать электроэнергию напрямую.
В основной кристаллической кремниевой фотоэлектрической отрасли поликремний сначала перерабатывается путём выращивания кристаллов в монокристаллические кремниевые слитки. Затем эти слитки проходят калибровку, резку и другие этапы обработки для получения тонких кремниевых пластин.
В процессе выращивания кристаллов вводятся специальные легирующие элементы для регулирования типа электропроводности кремниевого материала, что создаёт основу для производства солнечных элементов P- или N-типа.
Таким образом, кремниевую пластину можно понимать как:
- основной полупроводниковый материал, используемый для изготовления солнечных элементов.
Однако кремниевая пластина не может напрямую функционировать как готовый солнечный элемент.
В зависимости от технологического пути элемента пластины должны пройти ряд производственных процессов, включая текстурирование, формирование перехода, пассивацию, осаждение тонких плёнок, металлизацию и другие обработки, прежде чем стать солнечными элементами, способными к фотоэлектрическому преобразованию.
Например, текстурирование поверхности помогает снизить отражение света и позволяет большему количеству солнечного света проникать в элемент. Процессы пассивации и нанесения тонких плёнок помогают уменьшить определённые потери носителей заряда, а металлизация формирует электроды, отвечающие за сбор и передачу электрического тока.
Таким образом, принципиальное различие между кремниевыми пластинами и солнечными элементами заключается в следующем:
- кремниевые пластины обеспечивают полупроводниковую материальную основу, тогда как солнечные элементы приобретают способность преобразовывать солнечный свет в электричество только после прохождения дополнительных производственных процессов.
Когда солнечный свет попадает на солнечный элемент, фотоны генерируют электроны и дырки в полупроводниковом материале. Внутреннее электрическое поле помогает разделять эти носители заряда, позволяя собирать электрический ток через металлические электроды.
Именно на этапе производства солнечных элементов кремниевые материалы впервые приобретают функциональность, необходимую для фотоэлектрической генерации электроэнергии.
От солнечных элементов к готовым фотоэлектрическим модулям
Хотя солнечные элементы уже могут преобразовывать солнечный свет в электричество, отдельные элементы чрезвычайно тонкие и относительно хрупкие. Их выходное напряжение и мощность также ограничены, что делает их непригодными для прямой установки на открытом воздухе в качестве готовых изделий.
Фотоэлектрические модули должны работать в условиях окружающей среды, включающих перепады температур, влажность, дождь, ультрафиолетовое излучение, песчаные ветры и механические нагрузки.
Поэтому солнечные элементы должны быть объединены с электрическими соединениями, герметизацией и конструкционными материалами для формирования готовых модулей.
Обычный кристаллический кремниевый фотоэлектрический модуль в основном состоит из следующих компонентов:
| Компонент |
Основная функция |
| Солнечные элементы |
Преобразуют солнечный свет в электричество |
| Фотоэлектрическое стекло |
Пропускает свет и защищает внутренние солнечные элементы |
| Инкапсулирующие пленки |
Соединяют, герметизируют и защищают солнечные элементы |
| Задний лист / Заднее стекло |
Обеспечивают защиту с тыльной стороны, электрическую изоляцию и устойчивость к погодным условиям |
| Соединительные ленты |
Соединяют солнечные элементы и передают электрический ток |
| Алюминиевая рама |
Обеспечивает структурную поддержку и облегчает транспортировку и установку |
| Распределительная коробка и кабели |
Передают электричество, выработанное внутри модуля, во внешние системы |
К распространенным инкапсулирующим пленкам относятся EVA, POE и другие материалы.
Эти пленки окружают солнечные элементы и обеспечивают соединение, амортизацию и защиту от окружающей среды в процессе инкапсуляции.
В зависимости от структуры тыльной стороны на рынке также представлены одностекольные и двухстекольные модули.
Обычные одностекольные модули, как правило, имеют переднее стекло и задний лист, тогда как в двухстекольных модулях вместо традиционного заднего листа используется заднее стекло.
Соединительные ленты соединяют отдельные солнечные элементы и передают электрический ток через внутреннюю схему модуля.
Распределительная коробка, обычно устанавливаемая на тыльной стороне модуля, служит важным интерфейсом между внутренней электрической схемой модуля и внешней фотоэлектрической системой. В ней также обычно находятся обходные диоды и другие электрические компоненты.
Таким образом, фотоэлектрический модуль — это не просто увеличенный солнечный элемент. Это готовое изделие, состоящее из:
Электрогенерирующие элементы + Электрические соединения + Инкапсулирующие материалы + Конструктивные компоненты + Компоненты вывода электроэнергии
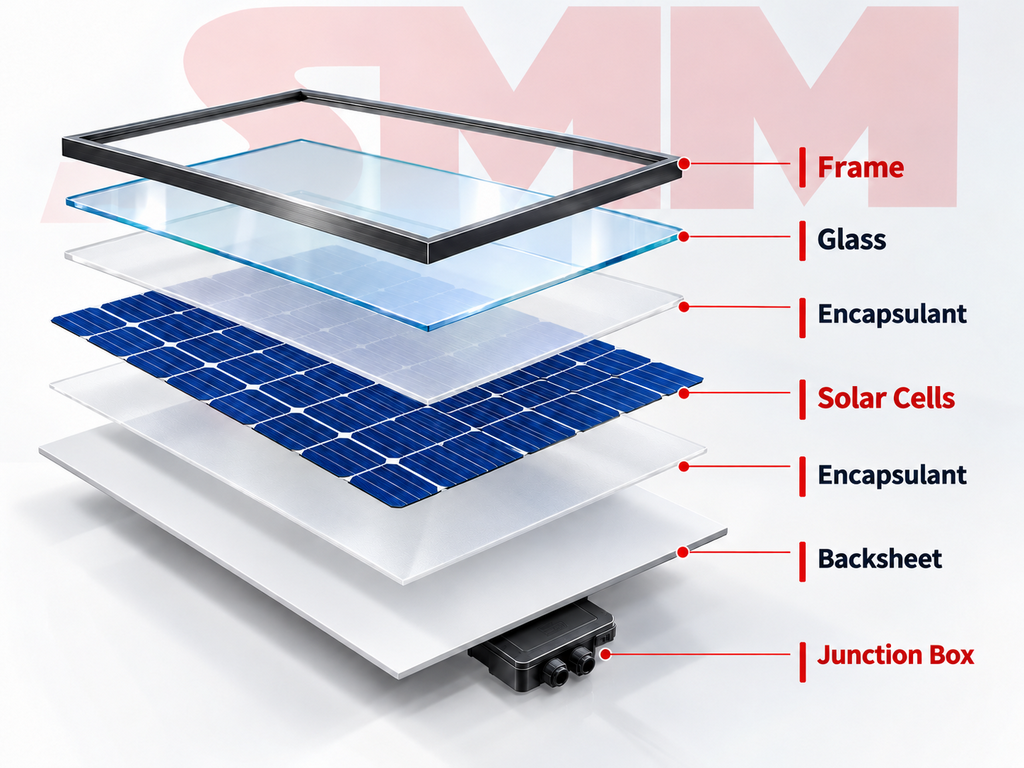
Как эти материалы собираются в фотоэлектрический модуль?
После ознакомления с базовой структурой фотоэлектрического модуля следующим шагом будет рассмотрение того, как эти материалы собираются в готовое изделие.
Производство модуля начинается с установления электрических соединений между солнечными элементами.
Элементы располагаются в соответствии с конструкцией изделия и соединяются между собой токопроводящими лентами, образуя цепочки элементов. Затем эти цепочки компонуются и соединяются в соответствии с электрической схемой модуля, постепенно формируя внутреннюю структуру цепи.
После завершения электрической компоновки цепочки элементов ламинируются со стеклом, герметизирующими плёнками и материалами тыльной стороны.
Собранная конструкция затем поступает на ламинирование, в ходе которого применяются контролируемые температура, вакуум и давление для формирования стабильной герметизированной структуры.
После ламинирования модуль проходит дополнительные производственные операции, включая установку рамы, монтаж распределительной коробки и подключение кабелей.
После этих этапов базовая структура и внешний вид модуля в основном завершены.
Весь производственный процесс можно упрощённо представить следующим образом:
Солнечные элементы → Нанизывание и пайка → Раскладка элементов → Сборка слоёв → Ламинирование → Установка рамы → Монтаж распределительной коробки → Тестирование → Готовые фотоэлектрические модули
Однако производство модуля не заканчивается физической сборкой.
Готовые модули должны пройти соответствующие испытания качества, электрических характеристик и безопасности.
На разных этапах производства применяются различные процедуры контроля, при этом конкретные методы обеспечения качества могут различаться у разных производителей. Поэтому здесь эти процедуры тестирования по отдельности не рассматриваются.
После того как модули проходят необходимые проверки, они поступают на классификацию по мощности, упаковку и отгрузку, после чего поставляются для интеграции в фотоэлектрические системы.
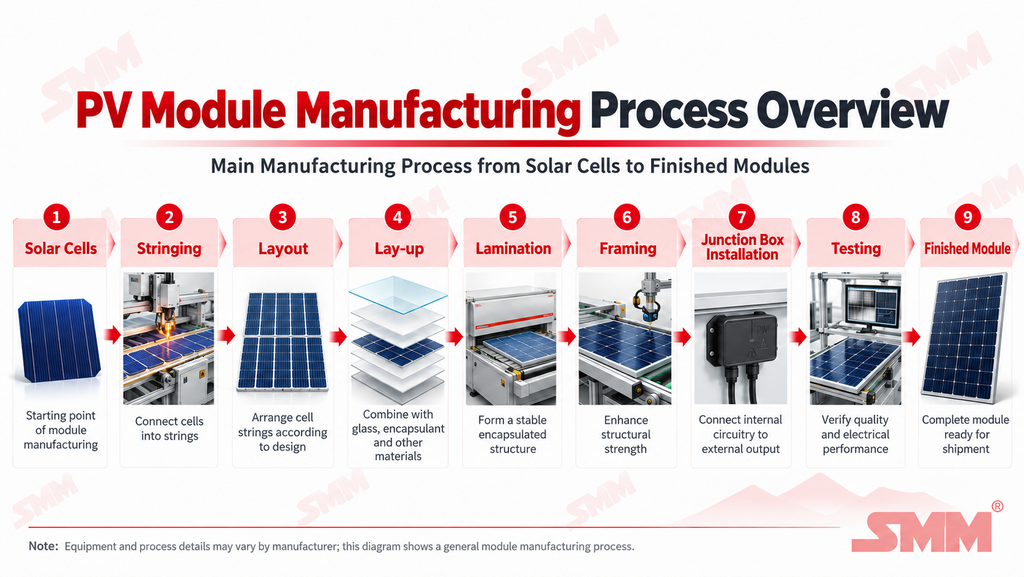
Этот производственный процесс показывает, что изготовление модуля включает в себя значительно больше, чем простое соединение различных материалов.
Его основная функция заключается в следующем:
- Обеспечить стабильные электрические соединения между отдельными генерирующими электроэнергию элементами и объединить их в защищённую конструкцию, способную к длительной эксплуатации.
Начиная с кварцевого сырья, производственный процесс проходит через металлургический кремний, поликремний, кремниевые пластины и солнечные элементы, прежде чем достигает готового фотоэлектрического модуля.
Общее преобразование можно обобщить следующим образом:
Очистка сырья → Обработка полупроводниковых материалов → Производство фотоэлектрических устройств → Электрическое соединение и герметизация
На этом этапе даны ответы на основные вопросы о том, откуда берётся фотоэлектрический модуль, из чего он состоит и как производится.
Однако после выхода модулей на рынок они представлены в самых разных размерах, конфигурациях и конструктивных исполнениях.
II. Технические характеристики фотоэлектрических модулей: форматы элементов, методы резки и размеры элементов
Технические характеристики фотоэлектрических модулей не определяются одним параметром.
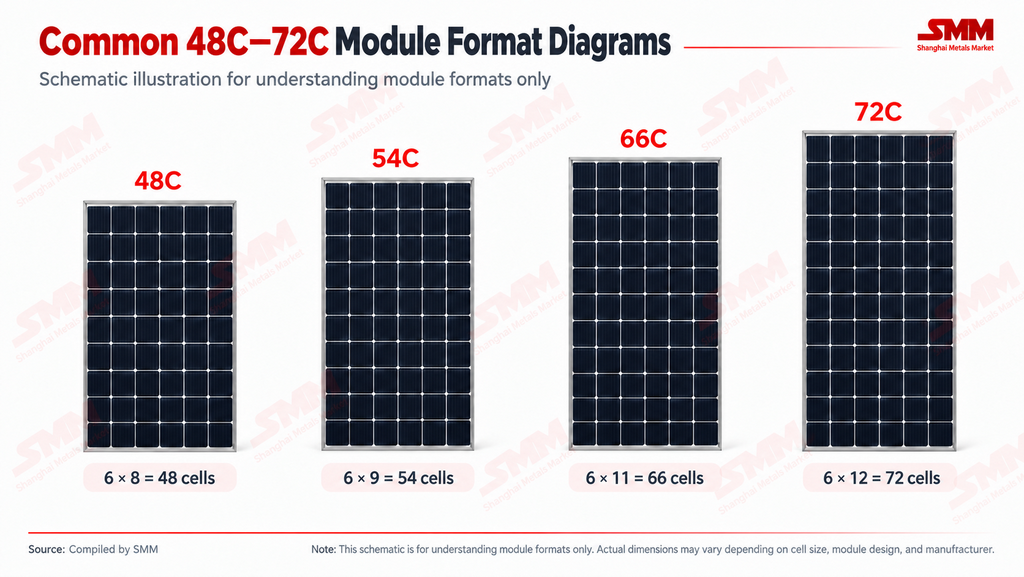
В спецификациях продукции обычно упоминаются модули форматов 48, 54, 66 и 72, а также такие конфигурации, как 108 полуэлементов, 132 полуэлемента, 18X, 210 и 210R.
Эти термины не относятся к одной и той же классификационной категории. Они описывают разные аспекты конструкции модуля.
Формат модуля в первую очередь отражает базовую компоновку элементов и эквивалентное количество полноразмерных элементов. Метод резки элементов описывает, как элементы разделяются и соединяются внутри модуля. Размеры элементов указывают размерные характеристики используемых кремниевых пластин и элементов.
В совокупности эти факторы влияют на габаритные размеры модуля, массу, выходную мощность, электрическую конфигурацию и пригодность для различных областей применения.
Поэтому для понимания технических характеристик модуля следует различать три понятия:
- Формат модуля — как элементы расположены внутри модуля?
- Метод резки элементов — используются ли элементы в полноразмерном, полуэлементном или мультирезном исполнении?
- Категория размера элементов — какие размеры элементов используются, например 18X, 210 или 210R?
Эти факторы необходимо рассматривать в сочетании с габаритами модуля, массой, выходной мощностью и предполагаемыми областями применения, чтобы составить более полное представление о конкретном фотоэлектрическом модуле.
Что такое формат фотоэлектрического модуля?
К распространённым форматам модулей относятся конфигурации 48, 54, 66 и 72 форматов.
С точки зрения конструкции изделия формат в первую очередь связан с эквивалентным количеством полноразмерных элементов и базовой компоновкой элементов. Однако его влияние выходит за рамки количества элементов. Он также влияет на габариты модуля, массу, выходную мощность, требования к транспортировке и монтажу, совместимость с кровлей и общее проектирование системы. Развитие различных форматов модулей по сути отражает стремление производителей сбалансировать размер модуля, мощность отдельного модуля и пригодность для различных проектов в разных областях применения.
Меньшие форматы, такие как модули 48-го и 54-го форматов, обычно позволяют производителям сохранять относительно приемлемые габариты и вес. Поэтому они широко используются в установках на крышах жилых домов, малых распределенных фотоэлектрических системах, а также в некоторых коммерческих и промышленных (C&I) кровельных проектах. В этих случаях важными конструктивными соображениями являются доступная площадь крыши, ручная обработка, удобство монтажа и совместимость с другим системным оборудованием.
Для сравнения, модули 66-го, 72-го и более крупных форматов вмещают больше ячеек и легче достигают более высокой выходной мощности на модуль. Поэтому они чаще используются в крупных коммерческих и промышленных установках и в коммунальных фотоэлектрических проектах. В таких применениях обычно большее значение придается количеству модулей, необходимых на единицу установленной мощности, монтажным конструкциям, конфигурациям электрических систем, затратам на баланс системы (BOS), эффективности транспортировки и производительности крупномасштабного монтажа.
Типичные области применения и конструктивные соображения для разных форматов можно обобщить следующим образом:
| Формат модуля |
Типичные сценарии применения |
Основные конструктивные соображения |
| Меньшие форматы, такие как 48 / 54 |
Крыши жилых домов, малые распределенные фотоэлектрические системы и некоторые коммерческие и промышленные кровли |
Габариты модуля, вес, использование площади крыши, удобство обращения и монтажа |
| Более крупные форматы, такие как 66 / 72 и выше |
Крупные коммерческие и промышленные проекты и коммунальные наземные фотоэлектрические установки |
Количество модулей, затраты на BOS, эффективность транспортировки и производительность крупномасштабного монтажа |
Следует подчеркнуть, что между форматами модулей и сценариями применения нет строгого взаимно однозначного соответствия.
Форматы модулей в первую очередь описывают базовое расположение ячеек, тогда как фактические габариты, вес и выходная мощность также зависят от размера ячеек, эффективности преобразования, способа резки и конструкции модуля.
В результате продукты одного и того же формата могут обслуживать разные сегменты рынка в зависимости от их конкретной конструкции.
Например, модули 54-го формата могут использоваться как в жилых, так и в некоторых коммерческих и промышленных применениях, а модули 72-го формата, хотя и чаще встречаются в крупных коммерческих и промышленных и коммунальных проектах, не ограничены одной категорией применения.
При прочих сопоставимых условиях меньшие форматы, как правило, дают преимущества в контроле размера и веса модуля, улучшении удобства обращения и гибкости монтажа.
Более крупные форматы, в свою очередь, позволяют проще достигать более высокой выходной мощности на модуль и сокращать количество модулей, необходимых для заданной установленной мощности.
Однако пригодность конкретного изделия всё равно необходимо оценивать с учётом требований к транспортировке, условий монтажа, веса модуля, монтажных конструкций, конфигурации электрической системы и общих затрат на системный баланс.
От полноразмерных элементов к полуэлементам и элементам с многократной резкой: как резка элементов влияет на конструкцию модуля?
Помимо форматов модулей, в технических характеристиках изделий часто встречаются такие обозначения, как «108 полуэлементов», «132 полуэлемента» и «элементы с многократной резкой».
Эти термины в первую очередь относятся к способам резки элементов и внутренней электрической схеме модуля.
На примере модуля формата 54: обычная конфигурация с полноразмерными элементами имеет эквивалентное количество полноразмерных элементов, равное 54.
Если каждый полноразмерный элемент разделить на два полуэлемента, модуль будет содержать 108 полуэлементных единиц:
54 полноразмерных элемента → 108 полуэлементных единиц
Таким образом, «формат 54» и «108 полуэлементов» не являются двумя отдельными категориями модулей.
Первое обозначает формат модуля и эквивалентное количество полноразмерных элементов, а второе — фактическое количество элементных единиц после резки.
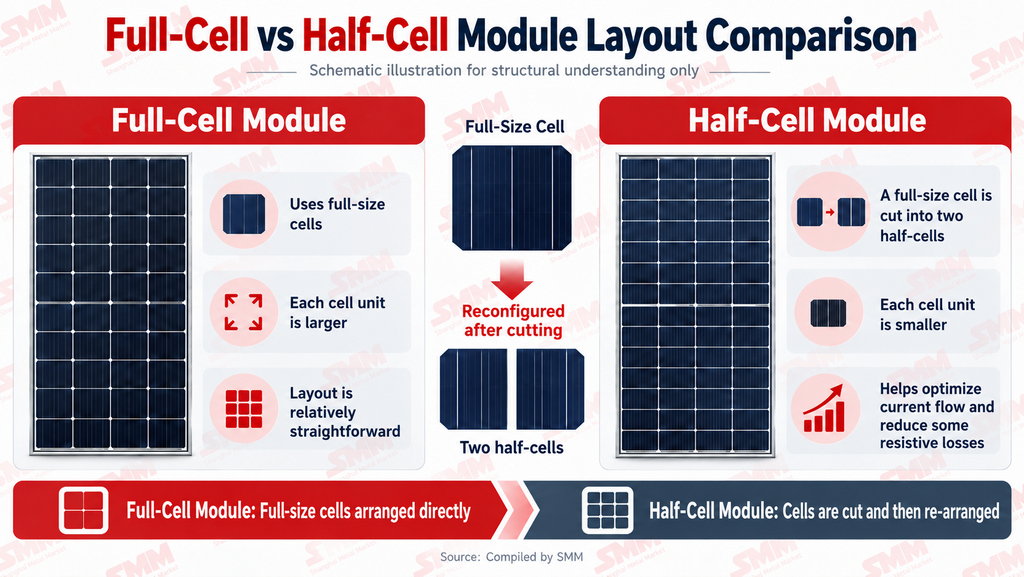
Основная цель технологии полуэлементов не сводится к простому увеличению количества элементных единиц внутри модуля. Напротив, она заключается в оптимизации передачи электрического тока и внутренней конфигурации цепи. Когда полноразмерный элемент делится на два полуэлемента, рабочий ток каждого полуэлемента соответственно уменьшается. В сочетании с переработанной последовательно-параллельной схемой это позволяет снизить резистивные потери на определённых участках межсоединений. Поскольку резистивные потери мощности пропорциональны квадрату тока, снижение тока помогает уменьшить эти потери и улучшить выходные характеристики модуля.
Таким образом, основные преимущества конфигураций с полуэлементами включают:
- снижение резистивных потерь на определённых участках межсоединений;
- оптимизацию передачи тока внутри модуля;
- большую гибкость при проектировании последовательно-параллельных схем;
- улучшение выходных характеристик модуля при определённых условиях.
Основываясь на конструкциях полуразрезанных ячеек, некоторые модули дополнительно делят полноразмерные ячейки на большее количество более мелких элементов, обычно называемых конфигурациями с множественной нарезкой ячеек.
Основной принцип аналогичен технологии полуразрезанных ячеек: регулировка размеров отдельных ячеек, рабочего тока и способов межсоединений для оптимизации внутренней электрической структуры модуля.
С точки зрения проектирования продукта эту эволюцию можно представить как:
Полноразмерные ячейки → Полуразрезанные ячейки → Ячейки с множественной нарезкой
По мере увеличения степени нарезки отдельные ячейки становятся меньше, что потенциально обеспечивает большую гибкость в компоновке модуля и электрических соединениях. Однако увеличение количества сегментов ячейки не всегда автоматически делает модуль лучше. Более сложные методы нарезки также предъявляют повышенные требования к качеству резки, процессам межсоединений, совместимости оборудования, производственным затратам и долгосрочной надежности. Поэтому полноразмерные, полуразрезанные и мультиразрезанные конструкции не следует рассматривать как простую последовательность, в которой большее количество сегментов ячейки обязательно означает более продвинутую технологию.
Вместо этого производители должны соблюдать баланс между:
- электрическими характеристиками;
- производственными процессами;
- стоимостью и надежностью.
Как размеры ячеек влияют на характеристики модуля?
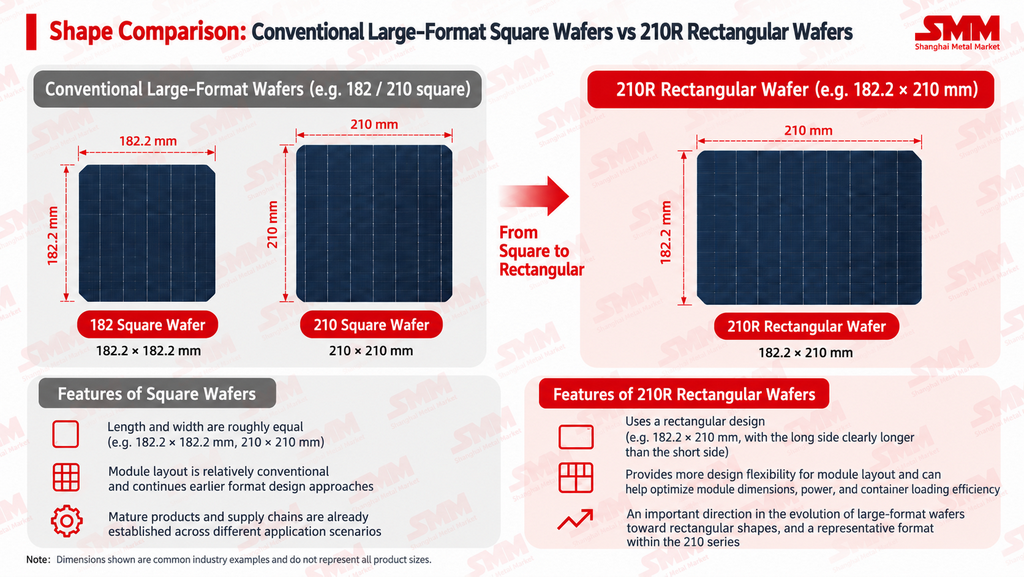
Помимо форматов модулей и методов нарезки ячеек, размеры ячеек являются еще одним важным фактором, влияющим на характеристики фотоэлектрических модулей. Между форматами модулей и размерами ячеек нет фиксированного взаимно однозначного соответствия. На практике разные категории размеров ячеек могут применяться к разным форматам модулей, а модули одного формата могут использовать разные размеры ячеек. Следовательно, размеры ячеек, используемых в модуле, нельзя определить только по его формату. Необходимо также учитывать конкретные параметры продукта. Исторически в отрасли обычно различали категории размеров кремниевых пластин и солнечных ячеек 182 мм и 210 мм. Однако с развитием прямоугольных кремниевых пластин размеры ячеек больше не ограничиваются обычными квадратными спецификациями. В категории размеров 182 мм рынок постепенно ввел такие спецификации, как 182,2 × 183,x мм и 182,2 × 191,x мм, что привело к все более разнообразным комбинациям размеров.
В некоторых отраслевых классификациях продукции и рыночной статистике продукты, разработанные на основе типоразмера 182 мм, обычно объединяются под термином:
Важно отметить, что 18X не обозначает один фиксированный размер. Это обобщённый отраслевой термин, используемый для описания ряда спецификаций кремниевых пластин и солнечных элементов, разработанных на основе типоразмера 182 мм. Его точный размерный охват может различаться у разных производителей и в разных статистических методиках. В то же время типоразмер 210 мм также эволюционировал от традиционных квадратных пластин к прямоугольным конструкциям.
Одна из часто упоминаемых категорий:
Буква «R» обычно означает прямоугольный. По сравнению с обычными квадратными пластинами размером примерно 210 × 210 мм, 210R делает акцент на прямоугольных размерах, включая такие спецификации, как 182,2 × 210 мм, представленные на рынке.
Развитие прямоугольных размеров элементов даёт производителям дополнительную гибкость при балансировке:
- длины и ширины модуля;
- выходной мощности отдельного модуля;
- эффективности загрузки транспортных контейнеров;
- ручного обращения;
- требований к монтажу.
Окончательный выбор формата модуля, размеров элементов и метода резки не определяется каким-либо одним фактором. Он отражает совокупное влияние спецификаций элементов, конструкции модуля, производственных процессов и требований конечного применения. Формат модуля задаёт базовое расположение элементов, размеры элементов влияют на физические размеры модуля и достижимую выходную мощность, а метод резки дополнительно влияет на внутренние электрические соединения и пути тока. Поэтому для понимания фотоэлектрического модуля необходимо учитывать его формат, размеры элементов, метод резки, габаритные размеры и выходную мощность, а также предполагаемое применение. Такие термины, как 48-формат, 108 полуэлементов, 18X и 210R, не являются независимыми понятиями. Напротив, они описывают различные аспекты конструкции фотоэлектрического модуля.
III. Каковы основные типы технологий фотоэлектрических модулей?
В настоящее время на мировом рынке фотоэлектрических модулей доминирует технология кристаллического кремния. В то же время тонкоплёночные фотоэлектрические технологии, такие как теллурид кадмия (CdTe), селенид меди-индия-галлия (CIGS) и аморфный кремний, достигли коммерческого применения. Новые технологии, включая перовскитные солнечные элементы и тандемные элементы перовскит/кремний, также развиваются в рамках исследований, разработок и индустриализации. Кристаллические кремниевые модули используют кремниевые пластины и кристаллические кремниевые солнечные элементы в качестве основных компонентов и в настоящее время представляют собой доминирующую технологическую категорию на рынке фотоэлектричества. В рамках технологии кристаллических кремниевых солнечных элементов можно выделить несколько различных технологических направлений и конструктивных решений, включая BSF, PERC, TOPCon, HJT и BC.
Помимо различий в структурах элементов и производственных процессах, эти технологии также предполагают фундаментальную классификацию:
- Солнечные элементы P-типа
- Солнечные элементы N-типа
Более конкретно:
- BSF — это более ранняя технология кристаллических кремниевых элементов, которая исторически опиралась преимущественно на конструкции P-типа.
- PERC долгие годы была доминирующей рыночной технологией, при этом P-тип PERC являлся наиболее распространённой конфигурацией.
- TOPCon стал одним из основных технологических направлений для элементов N-типа.
- HJT также преимущественно использует кремниевые пластины N-типа и представляет собой ещё одно высокоэффективное технологическое направление N-типа.
- BC в первую очередь относится к конструкции элемента с тыльными контактами. Современные коммерческие высокоэффективные продукты BC преимущественно используют кремниевые пластины N-типа.
Основные технологии можно обобщить следующим образом:
| Технология |
Распространённый тип |
Базовое описание |
| BSF |
Преимущественно P-тип |
Технология кристаллических кремниевых элементов раннего поколения |
| PERC |
Преимущественно P-тип |
Ранее доминировавшая технология солнечных элементов |
| TOPCon |
Преимущественно N-тип |
Одна из основных технологий элементов N-типа |
| HJT |
Преимущественно N-тип |
Высокоэффективная гетеропереходная технология N-типа |
| BC |
Преимущественно N-тип |
В первую очередь относится к конструкции элемента с тыльными контактами |
Проще говоря, P-тип и N-тип в основном описывают тип проводимости кремниевой подложки.
PERC, TOPCon и HJT относятся прежде всего к различным структурам элементов и технологическим направлениям производства, тогда как BC в основном описывает конструкцию с тыльными контактами.
Соответственно, в спецификациях продукции и технической документации обычно используются такие сочетания, как:
- P-тип PERC
- N-тип TOPCon
- N-тип HJT
Почему TOPCon быстро стал основной технологией?
В последние годы технология кристаллических кремниевых солнечных элементов переходит от традиционного P-типа PERC к более эффективным технологиям N-типа. Среди них TOPCon стал одним из основных технологических направлений N-типа. С одной стороны, кремниевые пластины N-типа обладают определёнными преимуществами в свойствах материала, характеристиках деградации и потенциале повышения эффективности. С другой стороны, TOPCon использует туннельные оксидные слои и пассивированные контактные структуры для снижения некоторых рекомбинационных потерь носителей заряда, тем самым повышая эффективность преобразования элемента.
По сравнению с традиционным P-типом PERC, N-тип TOPCon обычно обеспечивает:
- Более высокую эффективность преобразования на лицевой стороне, что позволяет отразить его преимущества по эффективности даже в односторонних модулях;
- Относительно высокий коэффициент двусторонности при использовании в двусторонних конструкциях модулей;
- Дальнейший потенциал повышения эффективности преобразования;
- Меньшую чувствительность к определённым механизмам деградации, обычно связанным с традиционным P-типом PERC;
- Хорошую совместимость процессов с существующей производственной инфраструктурой кристаллического кремния, что способствует масштабной индустриализации.
Стоит отметить, что преимущества TOPCon не ограничиваются двусторонней генерацией электроэнергии.
Даже при использовании в односторонних модулях его более высокая эффективность преобразования на лицевой стороне может обеспечить эксплуатационные преимущества.
В двусторонних конфигурациях модулей более высокий коэффициент двусторонности может дополнительно улучшить использование солнечного света, достигающего тыльной стороны модуля.
Таким образом, быстрая коммерциализация TOPCon не стала результатом исключительно более высокой эффективности, связанной с технологией N-типа.
Скорее, она отражает благоприятный баланс между:
- эффективностью преобразования, производственными затратами, совместимостью процессов и промышленной зрелостью.
Помимо технологии элементов: какие ещё методы межсоединений используются в фотоэлектрических модулях?
В дополнение к технологическим направлениям и конструктивным решениям элементов, таким как PERC, TOPCon, HJT и BC, фотоэлектрические модули могут также использовать различные методы межсоединений и компоновки элементов.
Одной из характерных технологий является:
- Технология черепичных элементов
Черепичные модули обычно разделяют полноразмерные солнечные элементы на относительно узкие полосы, которые затем компонуются и электрически соединяются посредством перекрывающейся конфигурации. По сравнению с обычными конструкциями элементов с половинной или многократной резкой, определяющей особенностью черепичной технологии является не просто дальнейшее уменьшение размеров элементов. Она также изменяет компоновку и структуру межсоединений между отдельными элементными единицами. Такая конструкция позволяет уменьшить зазоры между обычными элементными единицами и некоторые потери, связанные с затенением от межсоединений, увеличить эффективную светопринимающую площадь и плотность упаковки модуля, а также перепроектировать внутренние пути прохождения тока. Поэтому черепичную технологию правильнее понимать как технологию межсоединений модулей, а не просто как ещё один метод резки элементов.
Тонкоплёночная фотовольтаика
В отличие от кристаллических кремниевых фотоэлектрических модулей, тонкоплёночные фотоэлектрические технологии не используют традиционные кристаллические кремниевые пластины в качестве основного материала. Вместо этого они, как правило, предполагают осаждение тонких слоёв полупроводниковых материалов на подложки, такие как стекло, металл или другие подходящие материалы, для осуществления фотоэлектрического преобразования.
К распространённым тонкоплёночным технологиям относятся:
- CdTe (теллурид кадмия)
- CIGS (селенид меди-индия-галлия)
- Технология тонких плёнок аморфного кремнияи другие.
По сравнению с кристаллическими кремниевыми модулями тонкоплёночные продукты отличаются по материальным системам, производственным процессам, температурным характеристикам и сценариям применения. Однако кристаллические кремниевые модули продолжают доминировать на общем фотоэлектрическом рынке по масштабу. Тонкоплёночные и кристаллические кремниевые технологии не следует рассматривать просто как прямые заменители. Вместо этого они представляют собой различные фотоэлектрические технологические направления, основанные на разных материалах и производственных процессах.
Перовскитная фотовольтаика
Помимо коммерчески устоявшихся кристаллических кремниевых и тонкоплёночных технологий, фотоэлектрическая отрасль продолжает развивать новые технологические направления.
Одной из областей, привлекающих значительное внимание, является:
- Перовскитная фотовольтаика
Перовскитная фотовольтаика представляет собой новое поколение технологии солнечных элементов и находится в периоде интенсивных исследований, разработок и индустриализации.
К текущим направлениям развития относятся:
- Однопереходные перовскитные солнечные элементы
Перовскитные солнечные элементы используют полупроводниковые материалы с перовскитной кристаллической структурой для поглощения солнечного света и преобразования его в электричество. Эти материалы обладают значительным потенциалом высокой эффективности преобразования. В настоящее время перовскитную фотовольтаику поэтому правильнее рассматривать как новую технологию, движущуюся к более широкой коммерциализации, а не как устоявшуюся основную технологию, которая уже заменила кристаллические кремниевые модули.
Более широкий технологический ландшафт фотоэлектричества можно обобщить следующим образом:
| Категория технологии |
Характерные технологии |
Текущий статус развития |
| Кристаллическая кремниевая фотовольтаика |
BSF, PERC, TOPCon, HJT, BC |
Доминирующая технологическая категория на текущем рынке |
| Тонкоплёночная фотовольтаика |
CdTe, CIGS и др. |
Коммерциализирована, но занимает относительно небольшую долю общего рынка |
| Новые фотоэлектрические технологии |
Перовскит, тандем перовскит/кремний |
Продолжающиеся исследования, разработки и индустриализация |
В целом рынок фотоэлектрических модулей по-прежнему доминирует за счёт кристаллической кремниевой технологии, при этом кристаллические кремниевые солнечные элементы переходят от традиционного P-типа PERC к более эффективным технологиям N-типа. Среди них TOPCon стал одним из основных технологических направлений, в то время как HJT и различные конфигурации технологии BC продолжают развиваться. Тонкоплёночная фотовольтаика и перовскитные технологии, в свою очередь, представляют собой различные направления в более широкой эволюции технологий солнечных элементов.
С точки зрения цепочки поставок фотоэлектрические модули связывают расположенные выше по цепочке производство кремниевых материалов и солнечных элементов с расположенными ниже фотоэлектрическими системами, выступая ключевым этапом преобразования фотоэлектрических устройств в готовую продукцию. Путь от кварца, металлургического кремния и поликремния к кремниевым пластинам и солнечным элементам, за которым следуют электрические межсоединения, герметизация и структурная сборка, отражает интегрированную последовательность обработки материалов, полупроводникового производства и проектирования модулей. На уровне модульной продукции форматы элементов, размеры, методы резки и технологии элементов дополнительно различают различные конфигурации продукции.
Отраслевые термины, такие как 48-формат, 18X, 210R, TOPCon, HJT и BC, описывают различные аспекты спецификаций продукции, размерных категорий и технологических направлений. Вместе они определяют основные технические и конструктивные характеристики фотоэлектрических модулей. Поэтому понимание фотоэлектрических модулей можно начать с нескольких фундаментальных вопросов:
Откуда берутся фотоэлектрические модули? Из чего они сделаны? Как проектируются их спецификации? И какие технологии солнечных элементов в них используются?
В этих рамках поликремний, кремниевые пластины, солнечные элементы, форматы модулей, размеры элементов и технологические направления не являются изолированными понятиями. Напротив, они представляют собой взаимосвязанные аспекты целостного продукта — фотоэлектрического модуля. По мере дальнейшего развития технологий солнечных элементов, материальных систем и требований нижестоящего рынка фотоэлектрические модули будут подвергаться дальнейшей оптимизации по эффективности преобразования, выходной мощности, надёжности, стоимости и совместимости с различными применениями фотоэлектрических систем.