À medida que a indústria global de energia solar fotovoltaica (FV) continua a se desenvolver, os módulos FV tornaram-se um elo fundamental que conecta materiais a montante, fabricação de células solares e sistemas FV a jusante. Embora o polissilício, as lâminas de silício, as células solares e os módulos FV pertençam à mesma cadeia de valor industrial, eles diferem significativamente em forma material, processos de fabricação e funções.
Como um módulo FV é fabricado a partir de materiais de silício a montante? Qual é a diferença entre uma lâmina de silício e uma célula solar? Por que as células solares precisam passar por encapsulamento adicional antes de se tornarem módulos acabados? O que representam especificações comuns de produtos, como formato 48, formato 72, 18X e 210R? E como as tecnologias de células, como PERC, TOPCon, HJT e BC, estão relacionadas?
Essas questões correspondem a vários aspectos fundamentais dos módulos FV: materiais a montante, fabricação de módulos, especificações de produtos e rotas tecnológicas de células solares. Do ponto de vista da cadeia de suprimentos, matérias-primas contendo sílica, como o quartzo, passam por fundição e purificação para produzir silício de grau metalúrgico e polissilício. Esses materiais são subsequentemente processados em lâminas de silício e células solares. As células são então interconectadas eletricamente, encapsuladas e montadas estruturalmente para formar módulos acabados adequados para integração em sistemas FV.
Portanto, entender um módulo FV começa com o rastreamento de sua cadeia de suprimentos a montante, examinando como os materiais de silício são transformados de recursos minerais em dispositivos fotovoltaicos capazes de converter luz solar em eletricidade e, por fim, em módulos FV completos.
I. Do Quartzo aos Módulos FV: Como um Módulo Solar é Fabricado?
De Recursos Minerais à Eletricidade: Entendendo a Cadeia de Suprimentos FV
A cadeia de suprimentos a montante dos módulos FV pode ser rastreada até recursos minerais contendo sílica. Os materiais de silício passam por múltiplas etapas de processamento, incluindo silício de grau metalúrgico, polissilício, lâminas de silício e células solares, antes de serem fabricados em módulos FV e integrados a sistemas de energia solar.
A cadeia de suprimentos geral pode ser simplificada da seguinte forma:
Matérias-primas de quartzo → Silício de grau metalúrgico → Polissilício → Lâminas de silício → Células solares → Módulos FV → Sistemas FV / Usinas de energia solar
Essa cadeia de suprimentos pode ser entendida como um processo progressivo que envolve purificação de silício, processamento de materiais e desenvolvimento de funcionalidade fotovoltaica.
Os estágios iniciais concentram-se principalmente na pureza do material. O silício de grau metalúrgico é produzido a partir de materiais naturais contendo sílica e, posteriormente, purificado em polissilício de alta pureza adequado para a fabricação fotovoltaica. O silício purificado é então processado em wafers e posteriormente fabricado em células solares capazes de converter luz solar em eletricidade. Na etapa de fabricação de módulos, as células solares são combinadas com materiais de interconexão elétrica, encapsulantes e componentes estruturais para produzir produtos fotovoltaicos adequados para transporte, instalação e operação de longo prazo.
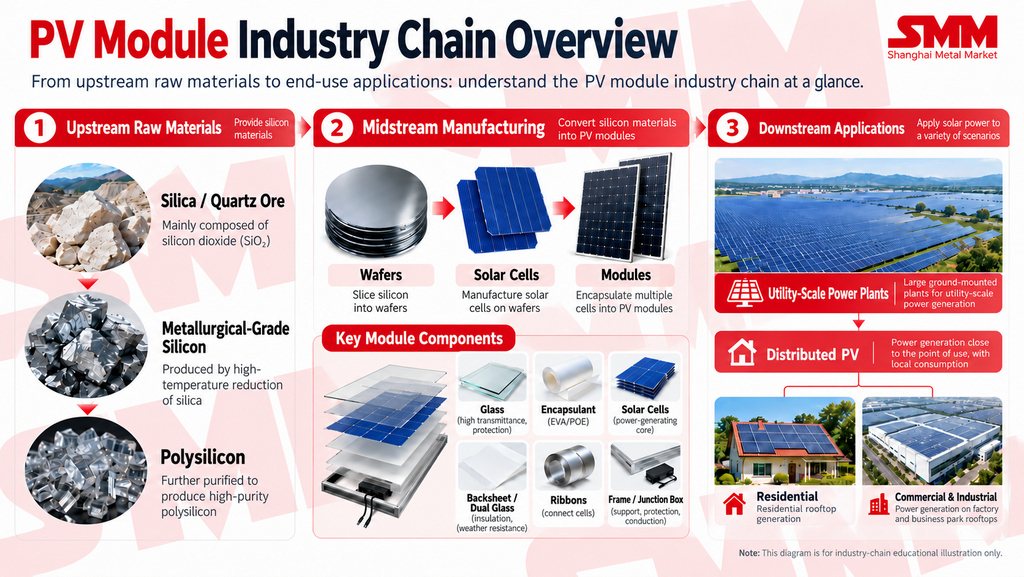
Do Quartzo ao Polissilício de Alta Pureza
Um dos materiais de partida na cadeia de suprimentos fotovoltaica é o quartzo, que contém dióxido de silício (SiO₂). O quartzo usado na produção de silício de grau metalúrgico geralmente requer um teor relativamente alto de SiO₂, tipicamente atingindo 99% ou mais, enquanto certas matérias-primas de alto grau podem conter aproximadamente 99,4%–99,8% de SiO₂.
O quartzo natural também pode conter impurezas como ferro, alumínio, cálcio e titânio. Consequentemente, o grau da matéria-prima, juntamente com os tipos e concentrações de impurezas, pode influenciar diretamente os processos subsequentes de fundição e purificação.
Uma distinção importante deve ser feita primeiro:
- O teor de SiO₂ do quartzo não é equivalente à pureza do silício elementar.
O silício no quartzo existe principalmente na forma de dióxido de silício e deve passar por redução em alta temperatura antes que o silício de grau metalúrgico possa ser obtido.
Em um forno de arco submerso, o quartzo reage com agentes redutores à base de carbono por meio de redução carbotérmica em alta temperatura. A reação pode ser representada de forma simplificada como:
SiO₂ + C → Si + CO₂↑
O produto resultante é o silício de grau metalúrgico, também comumente chamado de silício metálico, com pureza típica de silício de aproximadamente 98%–99%.
Embora esse nível de pureza seja relativamente alto para materiais industriais convencionais, é insuficiente para a fabricação de células solares.
As células solares são dispositivos semicondutores, e mesmo baixas concentrações de impurezas como boro, fósforo, ferro, alumínio e outros elementos metálicos podem afetar as propriedades elétricas dos materiais de silício e a eficiência de conversão das células acabadas.
Portanto, o silício de grau metalúrgico deve passar por purificação química adicional para produzir polissilício de grau solar.
Uma das tecnologias comumente usadas na produção de polissilício é o processo Siemens modificado. Esse processo envolve a conversão do silício de grau metalúrgico em compostos contendo silício que podem ser purificados posteriormente. As impurezas são removidas por meio de processos como destilação, seguidos de redução e deposição para obter polissilício de alta pureza.
O polissilício de grau solar normalmente pode atingir níveis de pureza de aproximadamente 6N–9N, onde:
- 6N = 99,9999%
- 9N = 99,9999999%
Os requisitos específicos de controle de impurezas variam conforme os processos de produção, as especificações do produto e as aplicações a jusante. Como resultado, a pureza real dos produtos de polissilício pode ser diferente.
Em comparação, os materiais de silício de grau eletrônico usados em aplicações de semicondutores, como circuitos integrados e microchips, geralmente exigem controle mais rigoroso da pureza geral e de impurezas específicas, incluindo boro, fósforo e elementos metálicos. Sua pureza normalmente pode atingir aproximadamente 9N–11N ou até mais.
A progressão do quartzo para materiais de silício de alta pureza pode, portanto, ser resumida da seguinte forma:
Quartzo com teor de SiO₂ de aproximadamente 99% ou mais → Silício de grau metalúrgico com pureza de 98%–99% → Polissilício de grau solar com pureza de 6N–9N → Silício de grau eletrônico de pureza mais alta
Deve-se observar que a distinção entre silício de grau solar e de grau eletrônico não é determinada apenas pelo número de noves nos níveis de pureza. As duas categorias também diferem nos requisitos de impurezas específicas, consistência do material e controle do processo de produção.
Do polissilício às células solares geradoras de eletricidade
O polissilício de alta pureza não pode gerar eletricidade diretamente.
Na indústria fotovoltaica convencional de silício cristalino, o polissilício é primeiro processado por crescimento de cristal para formar lingotes de silício monocristalino. Esses lingotes passam subsequentemente por esquadrejamento, fatiamento e outras etapas de processamento para produzir lâminas finas de silício.
Durante o crescimento do cristal, elementos dopantes específicos são introduzidos para ajustar o tipo de condutividade elétrica do material de silício, fornecendo a base para a fabricação de células solares do tipo P ou N.
Uma bolacha de silício pode, portanto, ser entendida como:
- O material semicondutor fundamental usado na fabricação de células solares.
No entanto, uma bolacha de silício não pode funcionar diretamente como uma célula solar completa.
Dependendo da rota tecnológica da célula, as bolachas devem passar por uma série de processos de fabricação, incluindo texturização, formação de junção, passivação, deposição de filmes finos, metalização e outros tratamentos antes de se tornarem células solares capazes de conversão fotovoltaica.
Por exemplo, a texturização da superfície ajuda a reduzir a reflexão da luz e permite que mais luz solar entre na célula. Os processos de passivação e de filmes finos ajudam a reduzir certas perdas de portadores, enquanto a metalização forma os eletrodos responsáveis por coletar e transmitir a corrente elétrica.
A diferença fundamental entre bolachas de silício e células solares é, portanto:
- As bolachas de silício fornecem a base do material semicondutor, enquanto as células solares adquirem a capacidade de converter luz solar em eletricidade somente após passarem por processos adicionais de fabricação.
Quando a luz solar incide sobre uma célula solar, os fótons geram elétrons e lacunas no material semicondutor. O campo elétrico interno ajuda a separar esses portadores de carga, permitindo que a corrente elétrica seja coletada por meio de eletrodos metálicos.
É na etapa de fabricação da célula solar que os materiais de silício adquirem pela primeira vez a funcionalidade necessária para a geração fotovoltaica de eletricidade.
Das células solares aos módulos fotovoltaicos completos
Embora as células solares já possam converter luz solar em eletricidade, as células individuais são extremamente finas e relativamente frágeis. Sua tensão de saída e potência também são limitadas, tornando-as inadequadas para instalação direta ao ar livre como produtos acabados.
Os módulos fotovoltaicos devem operar sob condições ambientais que envolvem flutuações de temperatura, umidade, chuva, radiação ultravioleta, areia levada pelo vento e cargas mecânicas.
Portanto, as células solares devem ser combinadas com interconexão elétrica, encapsulamento e materiais estruturais para formar módulos completos.
Um módulo fotovoltaico de silício cristalino convencional consiste principalmente nos seguintes componentes:
| Componente |
Função principal |
| Células solares |
Converter a luz solar em eletricidade |
| Vidro fotovoltaico |
Permitir a transmissão de luz e proteger as células solares internas |
| Filmes de encapsulamento |
Unir, encapsular e proteger as células solares |
| Backsheet / Vidro traseiro |
Fornecer proteção traseira, isolamento elétrico e resistência às intempéries |
| Fitas de interconexão |
Conectar as células solares e transmitir a corrente elétrica |
| Moldura de alumínio |
Fornecer suporte estrutural e facilitar o transporte e a instalação |
| Caixa de junção e cabos |
Transferir a eletricidade gerada dentro do módulo para sistemas externos |
Os filmes de encapsulamento comuns incluem EVA, POE e outros materiais.
Esses filmes envolvem as células solares e proporcionam adesão, amortecimento e proteção ambiental durante o processo de encapsulamento.
Dependendo da estrutura de encapsulamento traseiro, o mercado também inclui módulos de vidro simples e de vidro duplo.
Os módulos convencionais de vidro simples geralmente apresentam vidro frontal e um backsheet, enquanto os módulos de vidro duplo usam vidro traseiro em vez de um backsheet tradicional.
As fitas de interconexão conectam as células solares individuais e transmitem a corrente elétrica através do circuito interno do módulo.
A caixa de junção, normalmente instalada na parte traseira do módulo, serve como uma interface importante entre o circuito elétrico interno do módulo e o sistema fotovoltaico externo. Ela também costuma conter diodos de bypass e outros componentes elétricos.
Portanto, um módulo fotovoltaico não é simplesmente uma célula solar ampliada. Em vez disso, é um produto completo composto por:
Unidades geradoras de eletricidade + Interconexões elétricas + Materiais de encapsulamento + Componentes estruturais + Componentes de saída elétrica
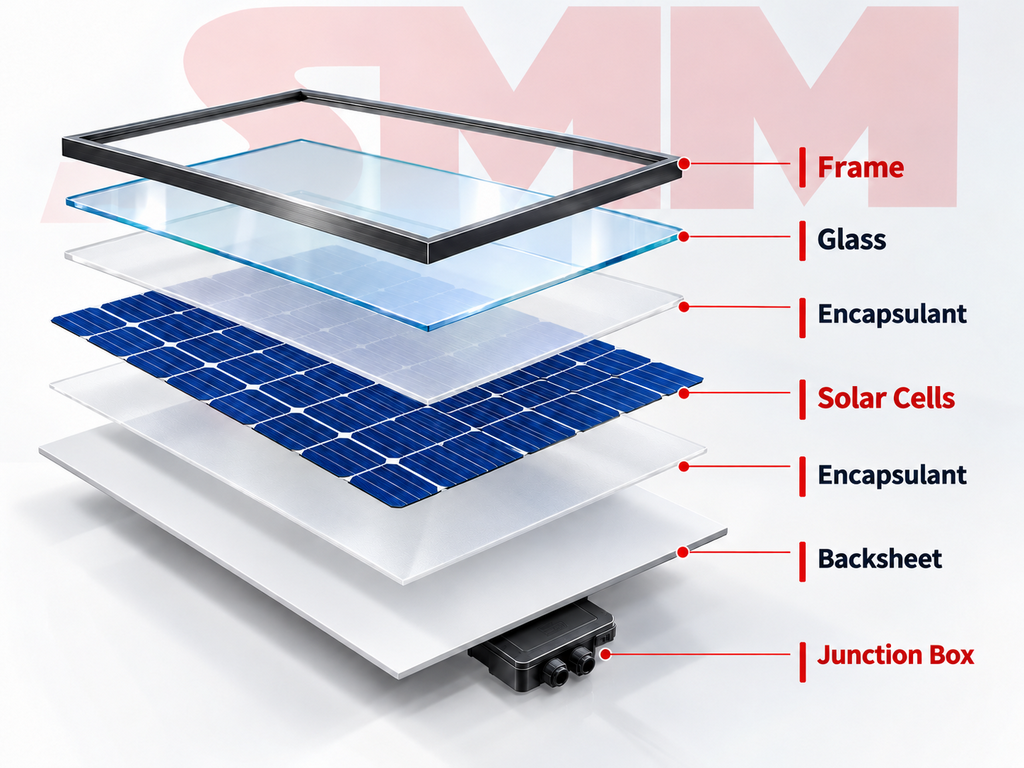
Como esses materiais são montados em um módulo fotovoltaico?
Após entender a estrutura básica de um módulo fotovoltaico, o próximo passo é examinar como esses materiais são montados em um produto acabado.
A fabricação do módulo começa com o estabelecimento de conexões elétricas entre as células solares.
As células são dispostas de acordo com o design do produto e interconectadas por meio de fitas condutoras para formar strings de células. Essas strings são posteriormente organizadas e conectadas conforme a configuração elétrica do módulo, formando gradualmente a estrutura do circuito interno.
Após a conclusão do arranjo elétrico, as strings de células são laminadas com vidro, filmes encapsulantes e materiais da face posterior.
A estrutura montada então passa pelo processo de laminação, durante o qual são aplicadas condições controladas de temperatura, vácuo e pressão para formar uma estrutura encapsulada estável.
Após a laminação, o módulo passa por processos adicionais de fabricação, incluindo instalação da moldura, montagem da caixa de junção e conexão dos cabos.
Após essas etapas, a estrutura básica e a aparência externa do módulo estão praticamente concluídas.
O processo geral de fabricação pode ser simplificado da seguinte forma:
Células Solares → Encordoamento e Soldagem → Disposição das Células → Empilhamento → Laminação → Enquadramento → Instalação da Caixa de Junção → Testes → Módulos Fotovoltaicos Acabados
No entanto, a fabricação do módulo não termina com a montagem física.
Os módulos acabados devem passar por testes adequados de qualidade, desempenho elétrico e segurança.
Diferentes estágios de produção envolvem vários procedimentos de inspeção, enquanto práticas específicas de controle de qualidade podem variar entre os fabricantes. Portanto, esses procedimentos de teste não são discutidos individualmente aqui.
Uma vez que os módulos passam pelas inspeções exigidas, eles seguem para a classificação de potência, embalagem e expedição antes de serem fornecidos para integração em sistemas fotovoltaicos.
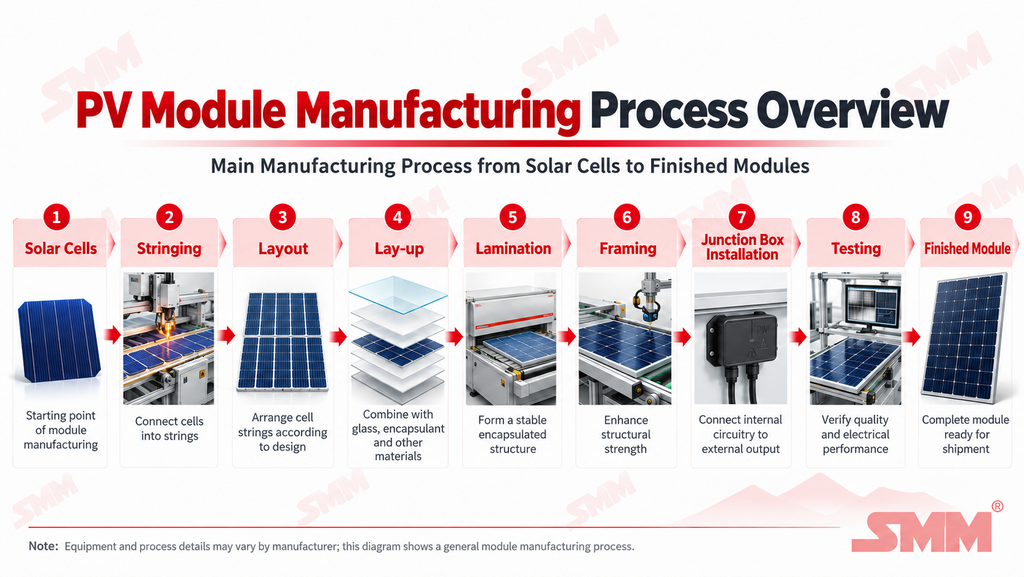
Esse processo de fabricação demonstra que a produção de módulos envolve consideravelmente mais do que simplesmente combinar diferentes materiais.
Sua função principal é:
- Estabelecer conexões elétricas estáveis entre unidades individuais de geração de eletricidade e integrá-las em uma estrutura protegida capaz de operação de longo prazo.
Partindo de matérias-primas de quartzo, o processo de fabricação passa por silício de grau metalúrgico, polissilício, wafers de silício e células solares antes de chegar ao módulo fotovoltaico acabado.
A transformação geral pode ser resumida como:
Purificação da Matéria-Prima → Processamento de Material Semicondutor → Fabricação de Dispositivos Fotovoltaicos → Interconexão Elétrica e Encapsulamento
Nesta etapa, as questões fundamentais sobre de onde vem um módulo fotovoltaico, do que ele é composto e como é fabricado foram abordadas.
No entanto, uma vez que os módulos entram no mercado, eles estão disponíveis em uma ampla variedade de tamanhos, configurações e designs de produto.
II. Especificações dos Módulos FV: Formatos de Célula, Métodos de Corte e Dimensões das Células
As especificações dos módulos FV não são determinadas por um único parâmetro.
As especificações de produto geralmente se referem a módulos de formato 48, formato 54, formato 66 e formato 72, bem como configurações como 108 meias-células, 132 meias-células, 18X, 210 e 210R.
Esses termos não representam a mesma dimensão de classificação. Em vez disso, descrevem diferentes aspectos do design do módulo.
O formato do módulo reflete principalmente o arranjo básico das células e a contagem equivalente de células inteiras. O método de corte das células descreve como as células são divididas e interconectadas dentro do módulo. As dimensões das células indicam as especificações de tamanho das lâminas de silício e das células utilizadas.
Juntos, esses fatores influenciam as dimensões gerais do módulo, o peso, a potência de saída, a configuração elétrica e a adequação para diferentes aplicações.
Para entender as especificações do módulo, três conceitos devem, portanto, ser distinguidos:
- Formato do módulo — Como as células estão dispostas dentro do módulo?
- Método de corte das células — As células são usadas em configurações de célula inteira, meia-célula ou multi-corte?
- Categoria de tamanho da célula — Quais dimensões de célula são usadas, como 18X, 210 ou 210R?
Esses fatores devem então ser considerados juntamente com as dimensões do módulo, peso, potência de saída e aplicações pretendidas para estabelecer uma compreensão mais completa de um determinado módulo FV.
O que é um formato de módulo FV?
Os formatos comuns de módulo incluem configurações de formato 48, formato 54, formato 66 e formato 72.
Do ponto de vista do design do produto, o formato está principalmente associado à contagem equivalente de células inteiras e ao arranjo básico das células. No entanto, sua influência vai além do número de células. Também afeta as dimensões do módulo, o peso, a potência de saída, os requisitos de manuseio e instalação, a compatibilidade com telhados e o design geral do sistema. O desenvolvimento de diferentes formatos de módulo reflete essencialmente os esforços dos fabricantes para equilibrar o tamanho do módulo, a potência individual do módulo e a adequação ao projeto em diferentes aplicações.
Formatos menores, como módulos de 48 e 54 células, geralmente permitem que os fabricantes mantenham dimensões e peso relativamente administráveis. Por isso, são comumente usados em instalações residenciais em telhados, sistemas fotovoltaicos distribuídos de pequena escala e certos projetos comerciais e industriais (C&I) em telhados. Nessas aplicações, o espaço disponível no telhado, o manuseio manual, a facilidade de instalação e a compatibilidade com outros equipamentos do sistema são considerações importantes de projeto.
Em comparação, módulos de 66, 72 células e formatos maiores podem acomodar mais células e alcançar mais facilmente maior potência por módulo. Por isso, são mais usados em grandes instalações C&I e projetos fotovoltaicos de escala utilitária. Essas aplicações geralmente dão mais ênfase ao número de módulos necessários por unidade de capacidade instalada, às estruturas de montagem, às configurações do sistema elétrico, aos custos de balance of system (BOS), à eficiência de transporte e à produtividade de instalação em larga escala.
As aplicações comuns e as considerações de projeto dos diferentes formatos podem ser resumidas da seguinte forma:
| Formato do módulo |
Cenários comuns de aplicação |
Principais considerações de projeto do produto |
| Formatos menores, como 48/54 |
Telhados residenciais, pequenos sistemas fotovoltaicos distribuídos e certos telhados C&I |
Dimensões do módulo, peso, aproveitamento do espaço no telhado, manuseio e facilidade de instalação |
| Formatos maiores, como 66/72 e acima |
Grandes projetos C&I e instalações fotovoltaicas de solo em escala utilitária |
Quantidade de módulos, custos BOS, eficiência de transporte e produtividade de instalação em larga escala |
É importante ressaltar que não há uma relação estrita de um para um entre formatos de módulo e cenários de aplicação.
Os formatos de módulo descrevem principalmente o arranjo básico das células, enquanto as dimensões reais, o peso e a potência também dependem do tamanho da célula, da eficiência de conversão, do método de corte e da estrutura do módulo.
Como resultado, produtos com o mesmo formato podem atender a diferentes segmentos de mercado, dependendo de seus projetos específicos.
Por exemplo, módulos de 54 células podem ser usados tanto em aplicações residenciais quanto em certas aplicações C&I, enquanto módulos de 72 células, embora mais comuns em grandes projetos C&I e de escala utilitária, não se restringem a uma única categoria de aplicação.
Em condições comparáveis, formatos menores geralmente oferecem vantagens no controle do tamanho e peso do módulo, melhorando a flexibilidade de manuseio e instalação.
Formatos maiores, por sua vez, podem alcançar mais facilmente maior potência por módulo e reduzir o número de módulos necessários para uma determinada capacidade instalada.
No entanto, a adequação de um produto específico ainda deve ser avaliada com base nos requisitos de transporte, condições de instalação, peso do módulo, estruturas de montagem, configuração do sistema elétrico e custos gerais de BOS.
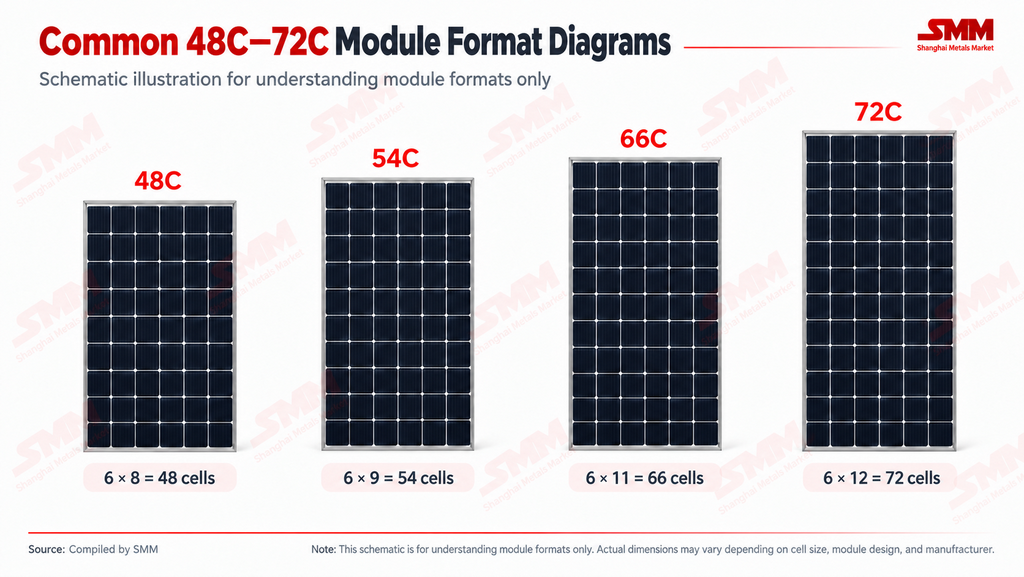
De células inteiras a células meio-cortadas e multi-cortadas: como o corte de células afeta o design do módulo?
Além dos formatos de módulo, as especificações dos produtos frequentemente incluem termos como "108 meias-células", "132 meias-células" e "células multi-cortadas".
Esses termos referem-se principalmente aos métodos de corte de células e ao design elétrico interno do módulo.
Tomando um módulo de formato 54 como exemplo, uma configuração convencional de células inteiras tem uma contagem equivalente a células inteiras de 54.
Quando cada célula de tamanho completo é dividida em duas meias-células, o módulo contém 108 unidades de meias-células:
54 células de tamanho completo → 108 unidades de meias-células
Portanto, "formato 54" e "108 meias-células" não representam duas categorias separadas de módulos.
O primeiro descreve o formato do módulo e a contagem equivalente a células inteiras, enquanto o último se refere ao número real de unidades de células após o corte.
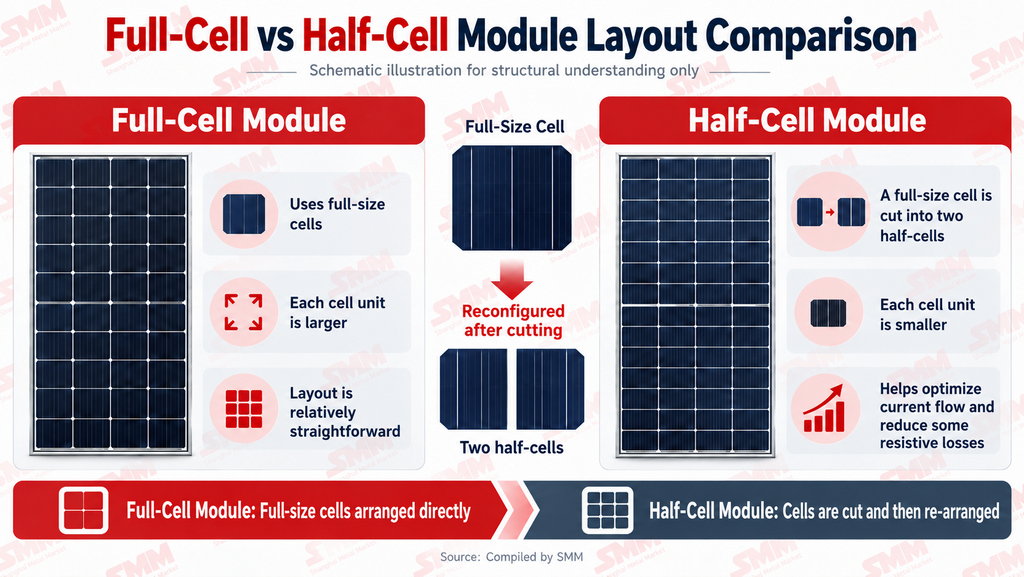
O principal objetivo da tecnologia de células meio-cortadas não é simplesmente aumentar o número de unidades de células dentro de um módulo. Em vez disso, é otimizar a transmissão de corrente elétrica e a configuração do circuito interno. Quando uma célula de tamanho completo é dividida em duas meias-células, a corrente de operação de cada meia-célula diminui proporcionalmente. Quando combinada com uma configuração série-paralelo redesenhada, isso pode reduzir as perdas resistivas ao longo de certos caminhos de interconexão. Como as perdas de potência resistivas são proporcionais ao quadrado da corrente, reduzir a corrente ajuda a diminuir essas perdas e melhorar o desempenho de saída do módulo.
Os principais benefícios das configurações de meias-células, portanto, incluem:
- Redução das perdas resistivas ao longo de certos caminhos de interconexão;
- Otimização da transmissão de corrente dentro do módulo;
- Maior flexibilidade no design de circuitos série-paralelo;
- Melhoria do desempenho de saída do módulo sob certas condições.
Com base nos designs de células half-cut, alguns módulos dividem ainda mais as células de tamanho normal em um número maior de unidades menores, comumente chamadas de configurações de células multi-corte.
O princípio subjacente é semelhante ao da tecnologia half-cut: ajustar as dimensões individuais das células, a corrente de operação e os métodos de interconexão para otimizar a estrutura elétrica interna do módulo.
Do ponto de vista do design do produto, a progressão pode ser entendida como:
Células inteiras → Células half-cut → Células multi-corte
À medida que o grau de corte das células aumenta, as unidades individuais de células se tornam menores, potencialmente proporcionando maior flexibilidade no layout do módulo e na interconexão elétrica. No entanto, aumentar o número de segmentos de células não produz automaticamente um módulo melhor. Métodos de corte mais complexos também impõem maiores exigências à qualidade do corte, aos processos de interconexão, à compatibilidade dos equipamentos, aos custos de fabricação e à confiabilidade a longo prazo. Portanto, os designs de célula inteira, half-cut e multi-corte não devem ser vistos como uma progressão simples em que mais segmentos de células indicam necessariamente tecnologia mais avançada.
Em vez disso, os fabricantes devem equilibrar:
- Desempenho elétrico;
- Processos de fabricação;
- Custo e confiabilidade.
Como as dimensões das células afetam as especificações dos módulos?
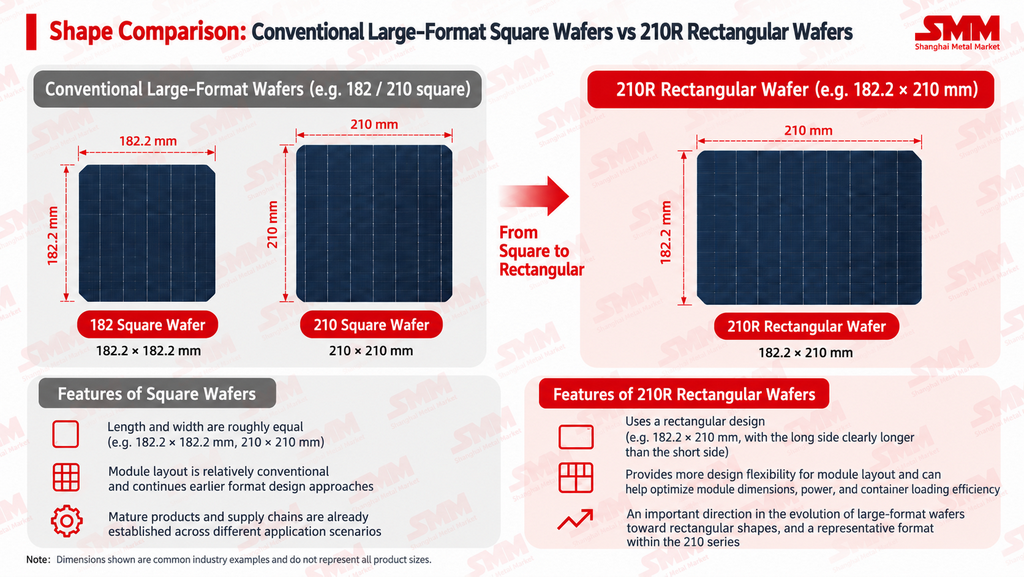
Além dos formatos de módulos e dos métodos de corte de células, as dimensões das células são outro fator importante que influencia as especificações dos módulos fotovoltaicos. Não existe uma relação fixa de um para um entre formatos de módulos e dimensões de células. Na prática, diferentes categorias de tamanho de células podem ser aplicadas a diferentes formatos de módulos, enquanto módulos que usam o mesmo formato podem incorporar diferentes dimensões de células. Consequentemente, as dimensões das células usadas em um módulo não podem ser determinadas apenas pelo seu formato. Parâmetros específicos do produto também devem ser considerados. Historicamente, a indústria comumente distinguia entre as categorias de tamanho de wafers de silício e células solares de 182 mm e 210 mm. No entanto, com o desenvolvimento de wafers de silício retangulares, as dimensões das células não estão mais limitadas às especificações quadradas convencionais. Dentro da categoria de tamanho de 182 mm, o mercado introduziu gradualmente especificações como 182,2 × 183,x mm e 182,2 × 191,x mm, resultando em combinações dimensionais cada vez mais diversificadas.
Em certas classificações de produtos industriais e estatísticas de mercado, os produtos desenvolvidos em torno da categoria de tamanho de 182 mm são comumente agrupados sob o termo:
É importante notar que 18X não representa uma dimensão fixa. Em vez disso, é um termo industrial generalizado usado para descrever uma gama de especificações de wafers de silício e células solares desenvolvidas a partir da categoria de tamanho de 182 mm. Sua cobertura dimensional precisa pode variar entre fabricantes e metodologias estatísticas. Enquanto isso, a categoria de tamanho de 210 mm também evoluiu de wafers quadrados tradicionais para designs retangulares.
Uma categoria comumente referenciada é:
A letra "R" geralmente significa Retangular. Em comparação com wafers quadrados convencionais medindo aproximadamente 210 × 210 mm, o 210R enfatiza dimensões retangulares, incluindo especificações como 182,2 × 210 mm disponíveis no mercado.
O desenvolvimento de dimensões retangulares de células oferece aos fabricantes flexibilidade adicional ao equilibrar:
- Comprimento e largura do módulo;
- Potência individual do módulo;
- Eficiência de carregamento em contêineres de transporte;
- Manuseio manual;
- Requisitos de instalação.
A seleção final do formato do módulo, dimensões das células e método de corte não é determinada por um único fator. Em vez disso, reflete a influência combinada das especificações das células, design do módulo, processos de fabricação e requisitos de aplicação downstream. O formato do módulo estabelece o arranjo básico das células, as dimensões das células influenciam o tamanho físico do módulo e a potência alcançável, e o método de corte afeta ainda mais as conexões elétricas internas e os caminhos de corrente. Portanto, entender um módulo fotovoltaico requer considerar seu formato, dimensões das células, método de corte, dimensões gerais e potência, e a aplicação pretendida. Termos como formato 48, 108 meias-células, 18X e 210R não são conceitos independentes. Em vez disso, descrevem diferentes dimensões do design de módulos fotovoltaicos.
III. Quais são os principais tipos de tecnologias de módulos fotovoltaicos?
O mercado global de módulos fotovoltaicos é atualmente dominado pela tecnologia de silício cristalino. Ao mesmo tempo, tecnologias fotovoltaicas de filme fino, como telureto de cádmio (CdTe), seleneto de cobre, índio e gálio (CIGS) e silício amorfo, alcançaram aplicações comerciais. Tecnologias emergentes, incluindo células solares de perovskita e células tandem de perovskita/silício, também estão progredindo por meio de pesquisa, desenvolvimento e industrialização. Os módulos de silício cristalino utilizam wafers de silício e células solares de silício cristalino como seus componentes principais e atualmente representam a categoria tecnológica dominante no mercado fotovoltaico. Dentro da tecnologia de células solares de silício cristalino, podem ser identificadas várias vias tecnológicas e designs estruturais diferentes, incluindo BSF, PERC, TOPCon, HJT e BC.
Além das diferenças nas estruturas das células e nos processos de fabricação, essas tecnologias também envolvem uma classificação fundamental:
- células solares tipo P
- células solares tipo N
Mais especificamente:
- BSF é uma tecnologia anterior de células de silício cristalino que historicamente dependia principalmente de designs tipo P.
- PERC foi a tecnologia dominante no mercado por muitos anos, sendo o PERC tipo P a configuração mais comum.
- TOPCon tornou-se uma das principais vias tecnológicas de células tipo N.
- HJT também utiliza principalmente wafers de silício tipo N e representa outra via tecnológica de alta eficiência tipo N.
- BC refere-se principalmente a uma estrutura de célula de contato traseiro. Os atuais produtos comerciais de BC de alta eficiência utilizam predominantemente wafers de silício tipo N.
As principais tecnologias podem ser resumidas da seguinte forma:
| Tecnologia |
Tipo comum |
Descrição básica |
| BSF |
Principalmente tipo P |
Tecnologia de células de silício cristalino de geração anterior |
| PERC |
Principalmente tipo P |
Tecnologia de células solares anteriormente dominante |
| TOPCon |
Principalmente tipo N |
Uma das principais tecnologias de células tipo N |
| HJT |
Principalmente tipo N |
Tecnologia de heterojunção tipo N de alta eficiência |
| BC |
Principalmente tipo N |
Refere-se principalmente a uma estrutura de célula de contato traseiro |
Em termos simples, tipo P e tipo N descrevem principalmente o tipo de condutividade do substrato de silício.
PERC, TOPCon e HJT referem-se principalmente a diferentes estruturas de células e vias de tecnologia de fabricação, enquanto BC descreve principalmente uma estrutura de contato traseiro.
Consequentemente, as especificações de produtos e a documentação técnica comumente usam combinações como:
- PERC tipo P
- TOPCon tipo N
- HJT tipo N
Por que o TOPCon se tornou rapidamente uma tecnologia dominante?
Nos últimos anos, a tecnologia de células solares de silício cristalino tem passado por uma transição do PERC tipo P convencional para tecnologias tipo N de maior eficiência. Entre elas, o TOPCon tornou-se uma das principais vias tecnológicas tipo N. Por um lado, os wafers de silício tipo N oferecem certas vantagens em propriedades de material, características de degradação e potenciais melhorias de eficiência. Por outro lado, o TOPCon utiliza camadas de óxido de túnel e estruturas de contato passivado para reduzir certas perdas por recombinação de portadores, melhorando assim a eficiência de conversão da célula.
Em comparação com o PERC tipo P convencional, o TOPCon tipo N geralmente oferece:
- Maior eficiência de conversão frontal, permitindo que suas vantagens de eficiência sejam refletidas mesmo em módulos monofaciais;
- Um fator de bifacialidade relativamente alto quando usado em designs de módulos bifaciais;
- Potencial adicional para melhorias na eficiência de conversão;
- Menor sensibilidade a certos mecanismos de degradação comumente associados ao PERC tipo P convencional;
- Boa compatibilidade de processo com a infraestrutura existente de fabricação de silício cristalino, apoiando a industrialização em larga escala.
Vale notar que as vantagens do TOPCon não se limitam à geração de energia bifacial.
Mesmo quando incorporado em módulos monofaciais, sua maior eficiência de conversão frontal pode proporcionar benefícios de desempenho.
Em configurações de módulos bifaciais, um fator de bifacialidade mais alto pode melhorar ainda mais o aproveitamento da luz solar que atinge a parte traseira do módulo.
Portanto, a rápida comercialização do TOPCon não resultou apenas da maior eficiência associada à tecnologia tipo N.
Em vez disso, reflete um equilíbrio favorável entre:
- eficiência de conversão, custos de fabricação, compatibilidade de processo e maturidade industrial.
Além da tecnologia de células: quais outros métodos de interconexão são usados em módulos fotovoltaicos?
Além das vias tecnológicas de células e designs estruturais como PERC, TOPCon, HJT e BC, os módulos fotovoltaicos também podem adotar diferentes métodos de interconexão e arranjo de células.
Uma tecnologia representativa é:
- Tecnologia de células sobrepostas (shingled)
Os módulos shingled normalmente dividem células solares de tamanho completo em tiras relativamente estreitas, que são então arranjadas e conectadas eletricamente por meio de uma configuração sobreposta. Em comparação com os designs convencionais de células meio-cortadas ou multi-cortadas, a característica definidora da tecnologia shingled não é simplesmente a redução adicional das dimensões das células. Ela também altera o arranjo e a estrutura de interconexão entre as unidades de células individuais. Esse design pode reduzir os espaços entre as unidades de células convencionais e certas perdas de sombreamento relacionadas à interconexão, aumentar a área efetiva de recepção de luz e a densidade de empacotamento do módulo, e redesenhar as vias internas de transmissão de corrente. Portanto, a tecnologia shingled é mais apropriadamente entendida como uma tecnologia de interconexão de módulos, em vez de simplesmente outro método de corte de células.
Fotovoltaicos de filme fino
Diferentemente dos módulos fotovoltaicos de silício cristalino, as tecnologias fotovoltaicas de filme fino não dependem de wafers convencionais de silício cristalino como material principal. Em vez disso, geralmente envolvem a deposição de camadas finas de materiais semicondutores sobre substratos como vidro, metal ou outros materiais adequados para realizar a conversão fotovoltaica.
As tecnologias comuns de filme fino incluem:
- CdTe (telureto de cádmio)
- CIGS (seleneto de cobre, índio e gálio)
- Tecnologia de filme fino de silício amorfo, entre outras.
Em comparação com os módulos de silício cristalino, os produtos de filme fino diferem em sistemas de materiais, processos de fabricação, características de temperatura e cenários de aplicação. No entanto, os módulos de silício cristalino continuam a dominar o mercado fotovoltaico geral em termos de escala de mercado. As tecnologias de filme fino e de silício cristalino não devem ser vistas simplesmente como substitutas diretas. Em vez disso, representam diferentes vias tecnológicas fotovoltaicas baseadas em materiais e processos de fabricação distintos.
Fotovoltaicos de perovskita
Além das tecnologias comercialmente estabelecidas de silício cristalino e filme fino, a indústria fotovoltaica continua a desenvolver novas vias tecnológicas.
Uma área que atrai considerável atenção é:
- Fotovoltaicos de perovskita
Os fotovoltaicos de perovskita representam uma geração emergente de tecnologia de células solares e permanecem em um período de rápida pesquisa, desenvolvimento e industrialização.
As direções atuais de desenvolvimento incluem:
- Células solares de perovskita de junção única
As células solares de perovskita usam materiais semicondutores com estrutura cristalina de perovskita para absorver a luz solar e convertê-la em eletricidade. Esses materiais oferecem potencial considerável para alta eficiência de conversão. Atualmente, os fotovoltaicos de perovskita são, portanto, mais apropriadamente considerados uma tecnologia emergente em progresso rumo a uma comercialização mais ampla, em vez de uma tecnologia dominante estabelecida que já substituiu os módulos de silício cristalino.
O panorama mais amplo da tecnologia fotovoltaica pode ser resumido da seguinte forma:
| Categoria de tecnologia |
Tecnologias representativas |
Status atual de desenvolvimento |
| Fotovoltaicos de silício cristalino |
BSF, PERC, TOPCon, HJT, BC |
Categoria tecnológica dominante no mercado atual |
| Fotovoltaicos de filme fino |
CdTe, CIGS, etc. |
Comercializados, mas representam uma parcela relativamente pequena do mercado geral |
| Tecnologias fotovoltaicas emergentes |
Perovskita, tandem perovskita/silício |
Pesquisa, desenvolvimento e industrialização contínuos |
No geral, o mercado de módulos fotovoltaicos permanece dominado pela tecnologia de silício cristalino, enquanto as células solares de silício cristalino estão em transição do PERC tipo P convencional para tecnologias tipo N de maior eficiência. Entre elas, o TOPCon tornou-se uma das principais vias tecnológicas, enquanto HJT e várias configurações de tecnologia BC continuam a se desenvolver. Os fotovoltaicos de filme fino e as tecnologias de perovskita, por sua vez, representam direções diferentes na evolução mais ampla das tecnologias de células solares.
Do ponto de vista da cadeia de suprimentos, os módulos fotovoltaicos conectam os materiais de silício a montante e a fabricação de células solares com os sistemas fotovoltaicos a jusante, servindo como uma etapa-chave na transformação de dispositivos fotovoltaicos em produtos acabados. A progressão do quartzo, silício de grau metalúrgico e polissilício para wafers de silício e células solares, seguida pela interconexão elétrica, encapsulamento e montagem estrutural, reflete uma sequência integrada de processamento de materiais, fabricação de semicondutores e design de módulos. No nível do produto do módulo, os formatos de células, dimensões, métodos de corte e tecnologias de células distinguem ainda mais as diferentes configurações de produtos.
Termos da indústria como formato 48, 18X, 210R, TOPCon, HJT e BC descrevem diferentes aspectos das especificações de produtos, categorias dimensionais e vias tecnológicas. Juntos, eles definem as principais características técnicas e estruturais dos módulos fotovoltaicos. A compreensão dos módulos fotovoltaicos pode, portanto, começar com várias perguntas fundamentais:
De onde vêm os módulos fotovoltaicos? Do que são feitos? Como suas especificações são projetadas? E quais tecnologias de células solares eles usam?
Dentro dessa estrutura, polissilício, wafers de silício, células solares, formatos de módulos, dimensões de células e vias tecnológicas não são conceitos isolados. Em vez disso, representam aspectos interconectados de um produto completo de módulo fotovoltaico. À medida que as tecnologias de células solares, os sistemas de materiais e os requisitos do mercado a jusante continuam a evoluir, os módulos fotovoltaicos passarão por otimizações adicionais em eficiência de conversão, potência de saída, confiabilidade, custo e compatibilidade com diferentes aplicações de sistemas fotovoltaicos.