Alors que l'industrie photovoltaïque (PV) mondiale continue de se développer, les modules PV sont devenus un maillon clé reliant les matériaux en amont, la fabrication de cellules solaires et les systèmes PV en aval. Bien que le polysilicium, les plaquettes de silicium, les cellules solaires et les modules PV appartiennent à la même chaîne de valeur industrielle, ils diffèrent considérablement en termes de forme matérielle, de procédés de fabrication et de fonctions.
Comment un module PV est-il fabriqué à partir de matériaux silicium en amont ? Quelle est la différence entre une plaquette de silicium et une cellule solaire ? Pourquoi les cellules solaires doivent-elles subir une encapsulation supplémentaire avant de devenir des modules finis ? Que représentent les spécifications de produits courantes telles que les formats 48, 72, 18X et 210R ? Et comment les technologies de cellules telles que PERC, TOPCon, HJT et BC sont-elles liées ?
Ces questions correspondent à plusieurs aspects clés des modules PV : les matériaux en amont, la fabrication des modules, les spécifications des produits et les filières technologiques des cellules solaires. Du point de vue de la chaîne d'approvisionnement, les matières premières contenant de la silice, comme le quartz, subissent une fusion et une purification pour produire du silicium de qualité métallurgique et du polysilicium. Ces matériaux sont ensuite transformés en plaquettes de silicium et en cellules solaires. Les cellules sont ensuite interconnectées électriquement, encapsulées et assemblées structurellement pour former des modules finis adaptés à l'intégration dans des systèmes PV.
Par conséquent, comprendre un module PV commence par retracer sa chaîne d'approvisionnement en amont, en examinant comment les matériaux silicium sont transformés, depuis les ressources minérales jusqu'aux dispositifs photovoltaïques capables de convertir la lumière du soleil en électricité, et finalement en modules PV complets.
I. Du quartz aux modules PV : comment un module solaire est-il fabriqué ?
Des ressources minérales à l'électricité : comprendre la chaîne d'approvisionnement PV
La chaîne d'approvisionnement en amont des modules PV remonte aux ressources minérales contenant de la silice. Les matériaux silicium passent par plusieurs étapes de transformation, notamment le silicium de qualité métallurgique, le polysilicium, les plaquettes de silicium et les cellules solaires, avant d'être fabriqués en modules PV et intégrés dans des systèmes d'énergie solaire.
La chaîne d'approvisionnement globale peut être simplifiée comme suit :
Matières premières de quartz → Silicium de qualité métallurgique → Polysilicium → Plaquettes de silicium → Cellules solaires → Modules PV → Systèmes PV / Centrales solaires
Cette chaîne d'approvisionnement peut être comprise comme un processus progressif impliquant la purification du silicium, la transformation des matériaux et le développement de la fonctionnalité photovoltaïque.
Les premières étapes se concentrent principalement sur la pureté des matériaux. Le silicium de qualité métallurgique est produit à partir de matériaux naturels contenant de la silice, puis purifié en polysilicium de haute pureté adapté à la fabrication photovoltaïque. Le silicium purifié est ensuite transformé en plaquettes, puis en cellules solaires capables de convertir la lumière du soleil en électricité. À l'étape de fabrication des modules, les cellules solaires sont assemblées avec des matériaux d'interconnexion électrique, des encapsulants et des composants structurels pour produire des produits photovoltaïques adaptés au transport, à l'installation et à un fonctionnement à long terme.
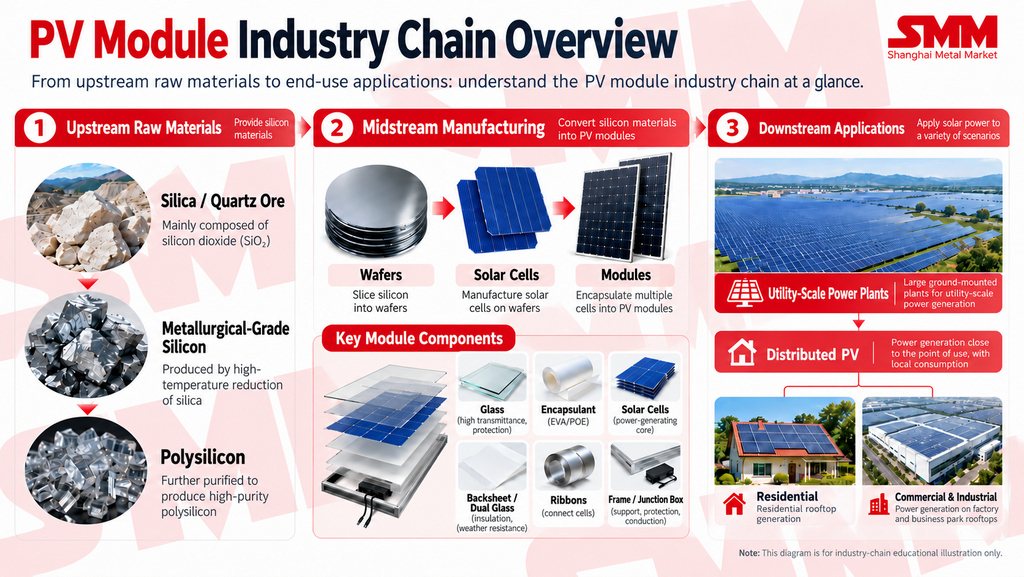
Du quartz au polysilicium de haute pureté
L'une des matières premières de la chaîne d'approvisionnement photovoltaïque est le quartz, qui contient du dioxyde de silicium (SiO₂). Le quartz utilisé dans la production de silicium de qualité métallurgique nécessite généralement une teneur en SiO₂ relativement élevée, atteignant typiquement 99 % ou plus, tandis que certaines matières premières de haute qualité peuvent contenir environ 99,4 %–99,8 % de SiO₂.
Le quartz naturel peut également contenir des impuretés telles que le fer, l'aluminium, le calcium et le titane. Par conséquent, la qualité de la matière première, ainsi que les types et concentrations d'impuretés, peuvent influencer directement les processus ultérieurs de fusion et de purification.
Une distinction importante doit d'abord être établie :
- la teneur en SiO₂ du quartz n'équivaut pas à la pureté du silicium élémentaire.
Le silicium dans le quartz existe principalement sous forme de dioxyde de silicium et doit subir une réduction à haute température avant d'obtenir du silicium de qualité métallurgique.
Dans un four à arc submergé, le quartz réagit avec des agents réducteurs à base de carbone par réduction carbothermique à haute température. La réaction peut être représentée sous forme simplifiée comme suit :
SiO₂ + C → Si + CO₂↑
Le produit obtenu est du silicium de qualité métallurgique, également appelé silicium métal, avec une pureté typique d'environ 98 %–99 %.
Bien que ce niveau de pureté soit relativement élevé pour des matériaux industriels conventionnels, il est insuffisant pour la fabrication de cellules solaires.
Les cellules solaires sont des dispositifs semi-conducteurs, et même de faibles concentrations d'impuretés telles que le bore, le phosphore, le fer, l'aluminium et d'autres éléments métalliques peuvent affecter les propriétés électriques des matériaux en silicium et l'efficacité de conversion des cellules finies.
Le silicium de qualité métallurgique doit donc subir une purification chimique supplémentaire pour produire du polysilicium de qualité solaire.
L’une des technologies de production de polysilicium couramment utilisées est le procédé Siemens modifié. Ce procédé consiste à convertir le silicium de qualité métallurgique en composés contenant du silicium qui peuvent être purifiés davantage. Les impuretés sont éliminées par des procédés tels que la distillation, suivie d’une réduction et d’un dépôt pour obtenir un polysilicium de haute pureté.
Le polysilicium de qualité solaire peut généralement atteindre des niveaux de pureté d’environ 6N–9N, où :
- 6N = 99,9999 %
- 9N = 99,9999999 %
Les exigences spécifiques de contrôle des impuretés varient selon les procédés de production, les spécifications des produits et les applications en aval. Par conséquent, la pureté réelle des produits en polysilicium peut différer.
À titre de comparaison, les matériaux de silicium de qualité électronique utilisés dans les applications de semi-conducteurs telles que les circuits intégrés et les micropuces exigent généralement un contrôle plus strict de la pureté globale et des impuretés spécifiques, notamment le bore, le phosphore et les éléments métalliques. Leur pureté peut généralement atteindre environ 9N–11N, voire plus.
La progression du quartz vers les matériaux de silicium de haute pureté peut donc se résumer comme suit :
Quartz avec une teneur en SiO₂ d’environ 99 % ou plus → Silicium de qualité métallurgique avec une pureté de 98 %–99 % → Polysilicium de qualité solaire avec une pureté de 6N–9N → Silicium de qualité électronique de pureté supérieure
Il convient de noter que la distinction entre le silicium de qualité solaire et le silicium de qualité électronique n’est pas déterminée uniquement par le nombre de neuf dans leurs niveaux de pureté. Les deux catégories diffèrent également par les exigences relatives aux impuretés spécifiques, à la cohérence des matériaux et au contrôle des procédés de production.
Du polysilicium aux cellules solaires productrices d’électricité
Le polysilicium de haute pureté ne peut pas produire d’électricité directement.
Dans l’industrie photovoltaïque dominante du silicium cristallin, le polysilicium est d’abord traité par croissance cristalline pour former des lingots de silicium monocristallin. Ces lingots subissent ensuite l’équarrissage, le sciage et d’autres étapes de traitement pour produire de fines plaquettes de silicium.
Lors de la croissance du cristal, des éléments dopants spécifiques sont introduits pour ajuster le type de conductivité électrique du matériau silicium, fournissant ainsi la base pour la fabrication de cellules solaires de type P ou de type N.
Une plaquette de silicium peut donc être comprise comme :
- le matériau semi-conducteur fondamental utilisé pour fabriquer des cellules solaires.
Cependant, une plaquette de silicium ne peut pas fonctionner directement comme une cellule solaire complète.
Selon la voie technologique de la cellule, les plaquettes doivent subir une série de procédés de fabrication, notamment la texturation, la formation de jonction, la passivation, le dépôt de couches minces, la métallisation et d'autres traitements avant de devenir des cellules solaires capables de conversion photovoltaïque.
Par exemple, la texturation de surface aide à réduire la réflexion de la lumière et permet à davantage de lumière solaire de pénétrer dans la cellule. Les procédés de passivation et de couches minces aident à réduire certaines pertes de porteurs, tandis que la métallisation forme les électrodes chargées de collecter et de transmettre le courant électrique.
La différence fondamentale entre les plaquettes de silicium et les cellules solaires est donc :
- les plaquettes de silicium fournissent la base du matériau semi-conducteur, tandis que les cellules solaires n'acquièrent la capacité de convertir la lumière solaire en électricité qu'après avoir subi des procédés de fabrication supplémentaires.
Lorsque la lumière solaire frappe une cellule solaire, les photons génèrent des électrons et des trous dans le matériau semi-conducteur. Le champ électrique interne aide à séparer ces porteurs de charge, permettant au courant électrique d'être collecté par les électrodes métalliques.
C'est au stade de la fabrication des cellules solaires que les matériaux en silicium acquièrent pour la première fois la fonctionnalité requise pour la production d'électricité photovoltaïque.
Des cellules solaires aux modules photovoltaïques complets
Bien que les cellules solaires puissent déjà convertir la lumière solaire en électricité, les cellules individuelles sont extrêmement fines et relativement fragiles. Leur tension de sortie et leur puissance sont également limitées, ce qui les rend inadaptées à une installation directe en extérieur en tant que produits finis.
Les modules photovoltaïques doivent fonctionner dans des conditions environnementales impliquant des fluctuations de température, l'humidité, la pluie, le rayonnement ultraviolet, le sable soufflé par le vent et des charges mécaniques.
Par conséquent, les cellules solaires doivent être combinées avec des matériaux d'interconnexion électrique, d'encapsulation et de structure pour former des modules complets.
Un module photovoltaïque en silicium cristallin classique se compose principalement des éléments suivants :
| Composant |
Fonction principale |
| Cellules solaires |
Convertir la lumière du soleil en électricité |
| Verre photovoltaïque |
Laisser passer la lumière et protéger les cellules solaires internes |
| Films d'encapsulation |
Coller, encapsuler et protéger les cellules solaires |
| Feuille arrière / Verre arrière |
Assurer la protection arrière, l'isolation électrique et la résistance aux intempéries |
| Rubans d'interconnexion |
Relier les cellules solaires et transmettre le courant électrique |
| Cadre en aluminium |
Fournir un support structurel et faciliter le transport et l'installation |
| Boîte de jonction et câbles |
Transférer l'électricité générée à l'intérieur du module vers les systèmes externes |
Les films d'encapsulation courants incluent l'EVA, le POE et d'autres matériaux.
Ces films entourent les cellules solaires et assurent le collage, l'amortissement et la protection environnementale pendant le processus d'encapsulation.
Selon la structure d'encapsulation arrière, le marché propose également des modules simple verre et double verre.
Les modules simple verre classiques comportent généralement un verre avant et une feuille arrière, tandis que les modules double verre utilisent un verre arrière au lieu d'une feuille arrière traditionnelle.
Les rubans d'interconnexion relient les cellules solaires individuelles et transmettent le courant électrique à travers le circuit interne du module.
La boîte de jonction, généralement installée à l'arrière du module, constitue une interface importante entre le circuit électrique interne du module et le système photovoltaïque externe. Elle contient également souvent des diodes de dérivation et d'autres composants électriques.
Un module photovoltaïque n'est donc pas simplement une cellule solaire agrandie. Il s'agit plutôt d'un produit complet composé de :
Unités de production d'électricité + Interconnexions électriques + Matériaux d'encapsulation + Composants structurels + Composants de sortie électrique
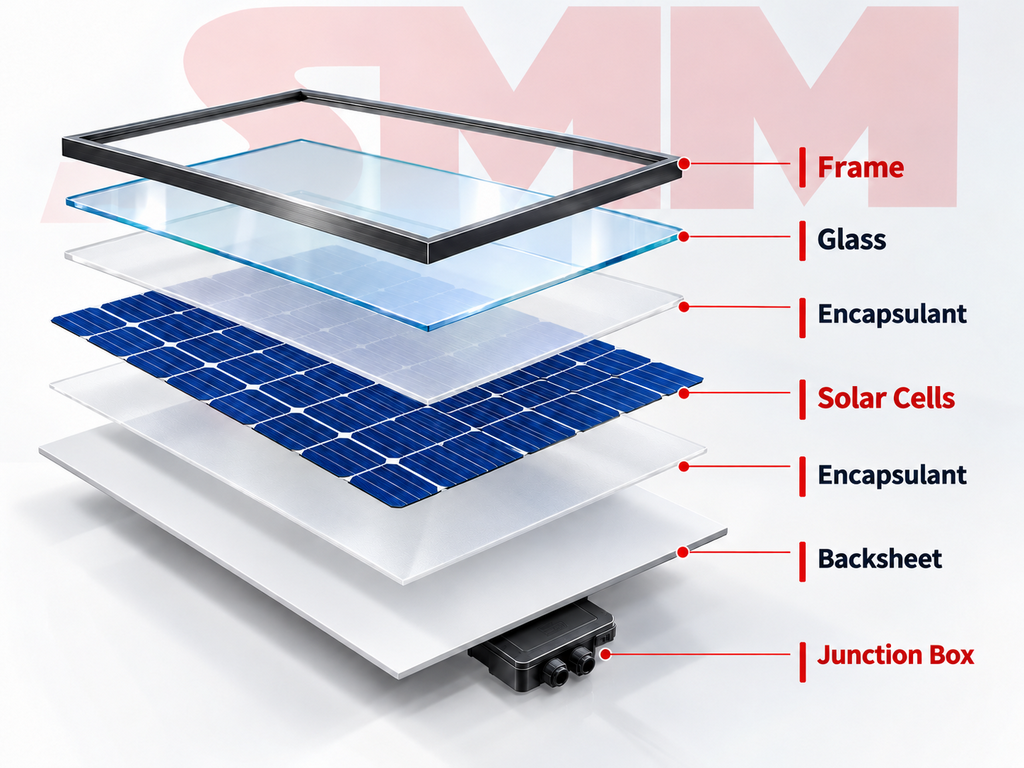
Comment ces matériaux sont-ils assemblés en un module photovoltaïque ?
Après avoir compris la structure de base d'un module photovoltaïque, l'étape suivante consiste à examiner comment ces matériaux sont assemblés en un produit fini.
La fabrication du module commence par l'établissement des connexions électriques entre les cellules solaires.
Les cellules sont disposées selon la conception du produit et interconnectées à l'aide de rubans conducteurs pour former des chaînes de cellules. Ces chaînes sont ensuite arrangées et connectées conformément à la configuration électrique du module, formant progressivement la structure du circuit interne.
Une fois l'agencement électrique terminé, les chaînes de cellules sont superposées avec du verre, des films d'encapsulation et des matériaux de face arrière.
La structure assemblée entre ensuite dans le processus de laminage, au cours duquel des conditions contrôlées de température, de vide et de pression sont appliquées pour former une structure encapsulée stable.
Après le laminage, le module subit des procédés de fabrication supplémentaires, notamment l'installation du cadre, l'assemblage de la boîte de jonction et le raccordement des câbles.
Après ces étapes, la structure de base et l'aspect extérieur du module sont en grande partie achevés.
Le processus de fabrication global peut être simplifié comme suit :
Cellules solaires → Mise en chaîne et soudure → Disposition des cellules → Empilement → Laminage → Encadrement → Installation de la boîte de jonction → Tests → Modules photovoltaïques finis
Cependant, la fabrication des modules ne s'arrête pas à l'assemblage physique.
Les modules finis doivent subir des tests appropriés de qualité, de performance électrique et de sécurité.
Différentes étapes de production impliquent diverses procédures d'inspection, tandis que les pratiques spécifiques de contrôle qualité peuvent varier selon les fabricants. Ces procédures de test ne sont donc pas discutées individuellement ici.
Une fois que les modules ont passé les inspections requises, ils passent à la classification de puissance, à l'emballage et à l'expédition avant d'être fournis pour l'intégration dans des systèmes photovoltaïques.
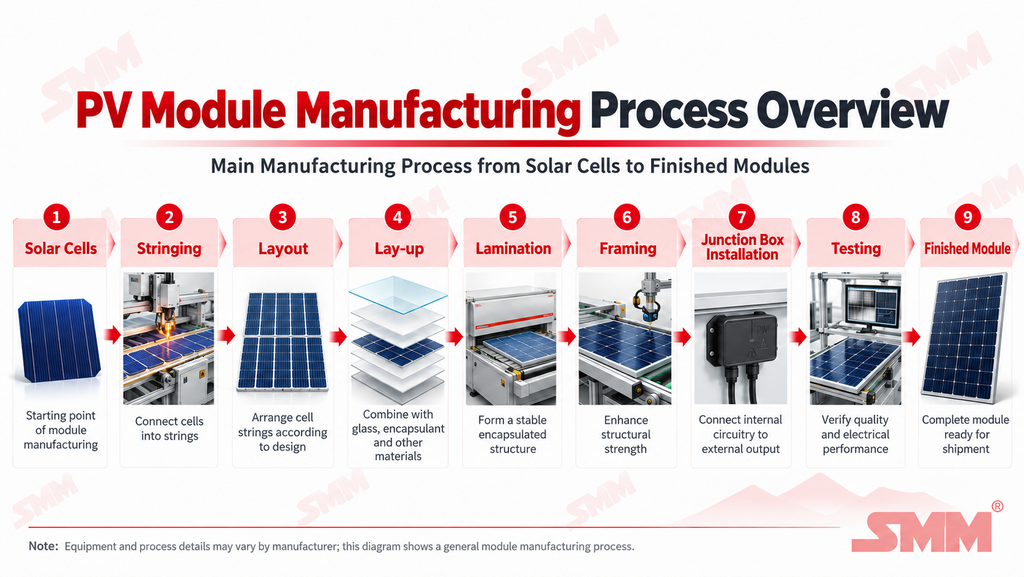
Ce processus de fabrication démontre que la production de modules implique bien plus que la simple combinaison de différents matériaux.
Sa fonction principale est de :
- Établir des connexions électriques stables entre les unités individuelles de production d'électricité et les intégrer dans une structure protégée capable de fonctionner à long terme.
À partir des matières premières de quartz, le processus de fabrication passe par le silicium de qualité métallurgique, le polysilicium, les plaquettes de silicium et les cellules solaires avant d'aboutir au module photovoltaïque fini.
La transformation globale peut être résumée comme suit :
Purification des matières premières → Traitement des matériaux semi-conducteurs → Fabrication de dispositifs photovoltaïques → Interconnexion électrique et encapsulation
À ce stade, les questions fondamentales de l'origine d'un module photovoltaïque, de sa composition et de sa fabrication ont été traitées.
Cependant, une fois les modules sur le marché, ils se déclinent en une grande variété de tailles, de configurations et de conceptions.
II. Spécifications des modules photovoltaïques : formats de cellules, méthodes de découpe et dimensions des cellules
Les spécifications des modules photovoltaïques ne sont pas déterminées par un seul paramètre.
Les spécifications des produits font généralement référence aux modules 48 cellules, 54 cellules, 66 cellules et 72 cellules, ainsi qu'aux configurations telles que 108 demi-cellules, 132 demi-cellules, 18X, 210 et 210R.
Ces termes ne représentent pas la même dimension de classification. Ils décrivent plutôt différents aspects de la conception du module.
Le format du module reflète principalement la disposition de base des cellules et le nombre équivalent de cellules entières. La méthode de découpe des cellules décrit comment les cellules sont divisées et interconnectées dans le module. Les dimensions des cellules indiquent les spécifications de taille des plaquettes de silicium et des cellules utilisées.
Ensemble, ces facteurs influencent les dimensions globales du module, son poids, sa puissance de sortie, sa configuration électrique et son adéquation à différentes applications.
Pour comprendre les spécifications des modules, il convient donc de distinguer trois concepts :
- Format du module — Comment les cellules sont-elles disposées dans le module ?
- Méthode de découpe des cellules — Les cellules sont-elles utilisées en configuration pleine cellule, demi-cellule ou multi-découpe ?
- Catégorie de taille des cellules — Quelles dimensions de cellules sont utilisées, telles que 18X, 210 ou 210R ?
Ces facteurs doivent ensuite être considérés en parallèle des dimensions du module, du poids, de la puissance de sortie et des applications prévues pour établir une compréhension plus complète d'un module photovoltaïque donné.
Qu'est-ce qu'un format de module photovoltaïque ?
Les formats de modules courants incluent les configurations 48 cellules, 54 cellules, 66 cellules et 72 cellules.
Du point de vue de la conception du produit, le format est principalement associé au nombre équivalent de cellules entières et à la disposition de base des cellules.Cependant, son influence va au-delà du nombre de cellules. Il affecte également les dimensions du module, son poids, sa puissance de sortie, les exigences de manutention et d'installation, la compatibilité avec les toitures et la conception globale du système.Le développement de différents formats de modules reflète essentiellement les efforts des fabricants pour équilibrer la taille du module, la puissance individuelle du module et l'adéquation au projet dans différentes applications.
Les formats plus petits, tels que les modules 48 et 54 cellules, permettent généralement aux fabricants de conserver des dimensions et un poids relativement maîtrisés. Ils sont donc couramment utilisés dans les installations résidentielles en toiture, les systèmes photovoltaïques distribués à petite échelle et certains projets de toiture commerciaux et industriels (C&I). Dans ces applications, l'espace de toiture disponible, la manutention, la facilité d'installation et la compatibilité avec les autres équipements du système sont des critères de conception importants.
En comparaison, les modules 66 cellules, 72 cellules et les formats plus grands peuvent accueillir davantage de cellules et atteindre plus facilement une puissance de sortie plus élevée par module. Ils sont donc plus couramment utilisés dans les grandes installations C&I et les projets photovoltaïques à grande échelle. Ces applications accordent généralement une plus grande importance au nombre de modules requis par unité de capacité installée, aux structures de montage, aux configurations du système électrique, aux coûts du reste du système (BOS), à l'efficacité du transport et à la productivité d'installation à grande échelle.
Les applications courantes et les considérations de conception des différents formats peuvent être résumées comme suit :
| Format du module |
Scénarios d'application courants |
Principales considérations de conception du produit |
| Formats plus petits, tels que 48 / 54 |
Toitures résidentielles, petits systèmes photovoltaïques distribués et certaines toitures C&I |
Dimensions du module, poids, utilisation de l'espace de toiture, manutention et facilité d'installation |
| Formats plus grands, tels que 66 / 72 et plus |
Grands projets C&I et installations photovoltaïques au sol à grande échelle |
Quantité de modules, coûts BOS, efficacité du transport et productivité d'installation à grande échelle |
Il convient de souligner qu'il n'existe pas de relation stricte univoque entre les formats de modules et les scénarios d'application.
Les formats de modules décrivent principalement la disposition de base des cellules, tandis que les dimensions, le poids et la puissance de sortie réels dépendent également de la taille des cellules, de l'efficacité de conversion, de la méthode de découpe et de la structure du module.
Par conséquent, des produits utilisant le même format peuvent servir différents segments de marché selon leurs conceptions spécifiques.
Par exemple, les modules 54 cellules peuvent être utilisés à la fois dans des applications résidentielles et certaines applications C&I, tandis que les modules 72 cellules, bien que plus courants dans les grands projets C&I et à grande échelle, ne sont pas limités à une seule catégorie d'application.
Toutes choses égales par ailleurs, les formats plus petits offrent généralement des avantages pour maîtriser la taille et le poids des modules, améliorer la manipulation et la flexibilité d’installation.
Les formats plus grands, quant à eux, permettent plus facilement d’obtenir une puissance de sortie plus élevée par module et de réduire le nombre de modules nécessaires pour une capacité installée donnée.
Cependant, l’adéquation d’un produit spécifique doit encore être évaluée en fonction des exigences de transport, des conditions d’installation, du poids du module, des structures de montage, de la configuration du système électrique et des coûts BOS globaux.
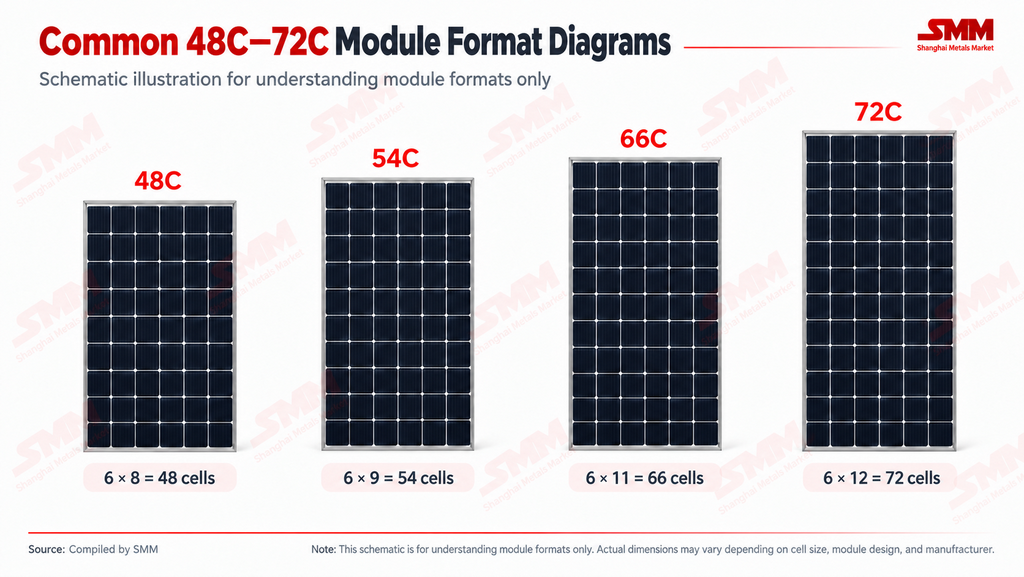
Des cellules entières aux cellules demi-coupées et multi-coupées : comment la découpe des cellules affecte-t-elle la conception des modules ?
Outre les formats de modules, les spécifications des produits incluent souvent des termes tels que « 108 demi-cellules », « 132 demi-cellules » et « cellules multi-coupées ».
Ces termes font principalement référence aux méthodes de découpe des cellules et à la conception électrique interne du module.
En prenant l’exemple d’un module au format 54, une configuration classique à cellules entières a un nombre équivalent de cellules entières de 54.
Lorsque chaque cellule pleine taille est divisée en deux demi-cellules, le module contient 108 unités de demi-cellules :
54 cellules pleine taille → 108 unités de demi-cellules
Par conséquent, « format 54 » et « 108 demi-cellules » ne représentent pas deux catégories de modules distinctes.
Le premier décrit le format du module et le nombre équivalent de cellules entières, tandis que le second fait référence au nombre réel d’unités de cellules après découpe.
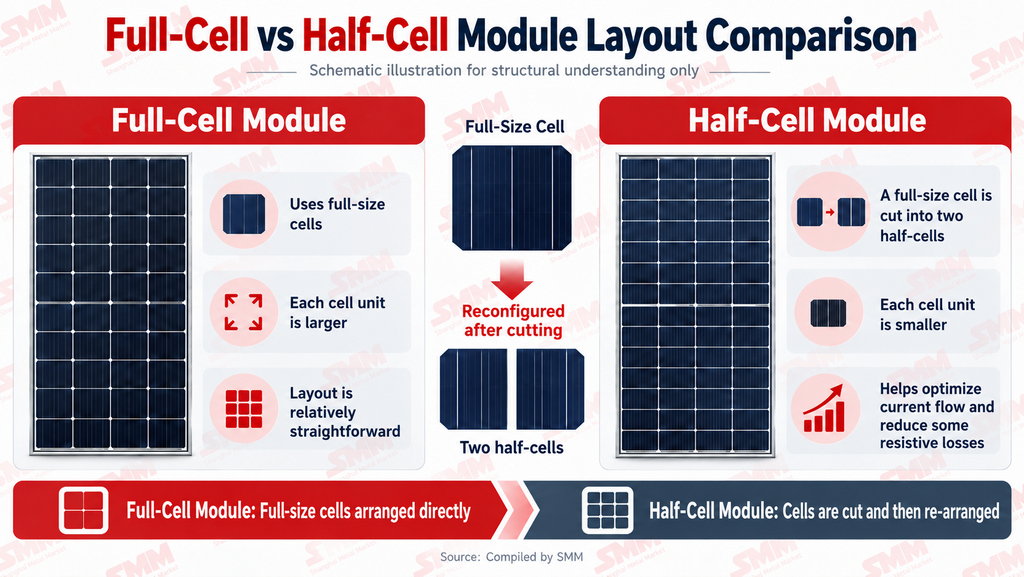
L’objectif principal de la technologie des cellules demi-coupées n’est pas simplement d’augmenter le nombre d’unités de cellules à l’intérieur d’un module. Il s’agit plutôt d’optimiser la transmission du courant électrique et la configuration du circuit interne. Lorsqu’une cellule pleine taille est divisée en deux demi-cellules, le courant de fonctionnement de chaque demi-cellule diminue en conséquence. Associée à une configuration série-parallèle repensée, cette réduction peut diminuer les pertes résistives le long de certains chemins d’interconnexion. Les pertes de puissance résistives étant proportionnelles au carré du courant, la réduction du courant contribue à abaisser ces pertes et à améliorer les performances de sortie du module.
Les principaux avantages des configurations à demi-cellules incluent donc :
- la réduction des pertes résistives le long de certains chemins d’interconnexion ;
- l’optimisation de la transmission du courant au sein du module ;
- une plus grande flexibilité dans la conception des circuits série-parallèle ;
- l’amélioration des performances de sortie du module dans certaines conditions.
S’appuyant sur les conceptions de cellules à demi-coupe, certains modules divisent davantage les cellules pleine taille en un plus grand nombre d’unités plus petites, communément appelées configurations de cellules multi-coupe.
Le principe sous-jacent est similaire à celui de la technologie demi-coupe : ajuster les dimensions individuelles des cellules, le courant de fonctionnement et les méthodes d’interconnexion pour optimiser la structure électrique interne du module.
Du point de vue de la conception du produit, la progression peut être comprise comme suit :
Cellules pleines → Cellules demi-coupe → Cellules multi-coupe
À mesure que le degré de découpe des cellules augmente, les unités individuelles deviennent plus petites, offrant potentiellement une plus grande flexibilité dans la disposition du module et l’interconnexion électrique. Cependant, augmenter le nombre de segments de cellules ne produit pas automatiquement un meilleur module. Des méthodes de découpe plus complexes imposent également des exigences plus élevées en matière de qualité de découpe, de procédés d’interconnexion, de compatibilité des équipements, de coûts de fabrication et de fiabilité à long terme. Par conséquent, les conceptions pleine cellule, demi-coupe et multi-coupe ne doivent pas être considérées comme une simple progression où un plus grand nombre de segments de cellules indique nécessairement une technologie plus avancée.
Les fabricants doivent plutôt trouver un équilibre entre :
- les performances électriques ;
- les procédés de fabrication ;
- le coût et la fiabilité.
Comment les dimensions des cellules affectent-elles les spécifications des modules ?
Au-delà des formats de modules et des méthodes de découpe des cellules, les dimensions des cellules constituent un autre facteur important influençant les spécifications des modules photovoltaïques. Il n’existe pas de relation biunivoque fixe entre les formats de modules et les dimensions des cellules. En pratique, différentes catégories de tailles de cellules peuvent être appliquées à différents formats de modules, tandis que des modules utilisant le même format peuvent intégrer des dimensions de cellules différentes. Par conséquent, les dimensions des cellules utilisées dans un module ne peuvent pas être déterminées uniquement à partir de son format. Les paramètres spécifiques du produit doivent également être pris en compte. Historiquement, l’industrie distinguait couramment les catégories de tailles de plaquettes de silicium et de cellules solaires de 182 mm et 210 mm. Cependant, avec le développement des plaquettes de silicium rectangulaires, les dimensions des cellules ne se limitent plus aux spécifications carrées conventionnelles. Dans la catégorie de taille de 182 mm, le marché a progressivement introduit des spécifications telles que 182,2 × 183,x mm et 182,2 × 191,x mm, aboutissant à des combinaisons dimensionnelles de plus en plus diversifiées.
Dans certaines classifications de produits industriels et statistiques de marché, les produits développés autour de la catégorie de taille 182 mm sont généralement regroupés sous le terme :
Il est important de noter que 18X ne représente pas une dimension fixe unique. Il s'agit plutôt d'un terme industriel généralisé utilisé pour décrire une gamme de spécifications de plaquettes de silicium et de cellules solaires développées à partir de la catégorie de taille 182 mm. Sa couverture dimensionnelle précise peut varier selon les fabricants et les méthodologies statistiques. Parallèlement, la catégorie de taille 210 mm a également évolué des plaquettes carrées traditionnelles vers des conceptions rectangulaires.
Une catégorie couramment référencée est :
La lettre « R » signifie généralement Rectangulaire. Comparées aux plaquettes carrées conventionnelles mesurant environ 210 × 210 mm, les 210R privilégient les dimensions rectangulaires, y compris des spécifications telles que 182,2 × 210 mm disponibles sur le marché.
Le développement de dimensions de cellules rectangulaires offre aux fabricants une flexibilité supplémentaire pour équilibrer :
- la longueur et la largeur du module ;
- la puissance individuelle du module ;
- l'efficacité de chargement des conteneurs d'expédition ;
- la manutention manuelle ;
- les exigences d'installation.
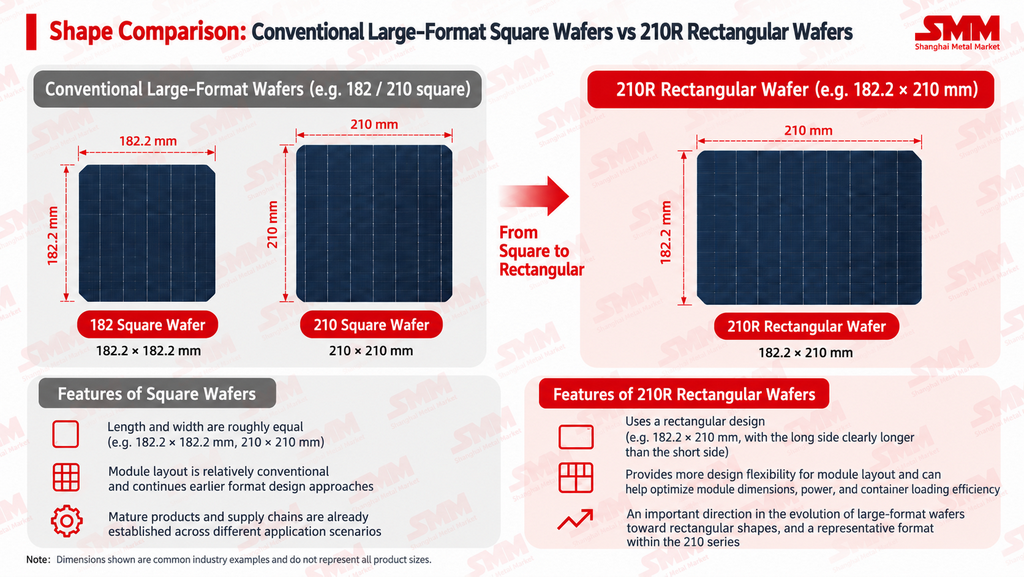
Le choix final du format de module, des dimensions de cellule et de la méthode de découpe n'est déterminé par aucun facteur unique. Il reflète plutôt l'influence combinée des spécifications des cellules, de la conception du module, des procédés de fabrication et des exigences des applications en aval. Le format du module établit la disposition de base des cellules, les dimensions des cellules influencent la taille physique du module et la puissance réalisable, et la méthode de découpe affecte en outre les connexions électriques internes et les chemins de courant. Par conséquent, comprendre un module photovoltaïque nécessite de considérer son format, les dimensions des cellules, la méthode de découpe, les dimensions hors tout, la puissance et l'application prévue. Des termes tels que format 48, 108 demi-cellules, 18X et 210R ne sont pas des concepts indépendants. Ils décrivent plutôt différentes dimensions de la conception des modules photovoltaïques.
III. Quels sont les principaux types de technologies de modules photovoltaïques ?
Le marché mondial des modules photovoltaïques est actuellement dominé par la technologie au silicium cristallin. Parallèlement, les technologies photovoltaïques en couches minces telles que le tellurure de cadmium (CdTe), le séléniure de cuivre, d'indium et de gallium (CIGS) et le silicium amorphe ont atteint des applications commerciales. Les technologies émergentes, notamment les cellules solaires à pérovskite et les cellules tandem pérovskite/silicium, progressent également au travers de la recherche, du développement et de l’industrialisation. Les modules en silicium cristallin utilisent des plaquettes de silicium et des cellules solaires en silicium cristallin comme composants essentiels et représentent actuellement la catégorie technologique dominante sur le marché photovoltaïque. Au sein de la technologie des cellules solaires en silicium cristallin, plusieurs voies technologiques et conceptions structurelles peuvent être identifiées, notamment BSF, PERC, TOPCon, HJT et BC.
Outre les différences de structures cellulaires et de procédés de fabrication, ces technologies impliquent également une classification fondamentale :
- cellules solaires de type P
- cellules solaires de type N
Plus précisément :
- BSF est une technologie de cellule en silicium cristallin plus ancienne qui reposait historiquement surtout sur des conceptions de type P.
- PERC a été la technologie dominante du marché pendant de nombreuses années, la configuration la plus courante étant le PERC de type P.
- TOPCon est devenue l’une des principales voies technologiques de cellules de type N.
- HJT utilise également principalement des plaquettes de silicium de type N et représente une autre voie technologique de type N à haut rendement.
- BC désigne avant tout une structure de cellule à contacts arrière. Les produits BC commerciaux actuels à haut rendement utilisent majoritairement des plaquettes de silicium de type N.
Les principales technologies peuvent être résumées comme suit :
| Technologie |
Type courant |
Description de base |
| BSF |
Principalement de type P |
Technologie de cellule en silicium cristallin de génération antérieure |
| PERC |
Principalement de type P |
Technologie de cellule solaire autrefois dominante |
| TOPCon |
Principalement de type N |
L’une des technologies de cellules de type N dominantes |
| HJT |
Principalement de type N |
Technologie d’hétérojonction de type N à haut rendement |
| BC |
Principalement de type N |
Désigne avant tout une structure de cellule à contacts arrière |
En termes simples, les types P et N décrivent principalement le type de conductivité du substrat de silicium.
PERC, TOPCon et HJT renvoient surtout à des structures de cellule et à des voies de fabrication différentes, tandis que BC décrit principalement une structure à contacts arrière.
Par conséquent, les spécifications des produits et la documentation technique utilisent couramment des combinaisons telles que :
- PERC de type P
- TOPCon de type N
- HJT de type N
Pourquoi TOPCon est-elle rapidement devenue une technologie dominante ?
Ces dernières années, la technologie des cellules solaires en silicium cristallin est passée du PERC de type P conventionnel vers des technologies de type N à plus haut rendement. Parmi celles-ci, TOPCon est devenue l’une des principales voies technologiques de type N. D’une part, les plaquettes de silicium de type N offrent certains avantages en matière de propriétés des matériaux, de caractéristiques de dégradation et de gains d’efficacité potentiels. D’autre part, TOPCon utilise des couches d’oxyde tunnel et des structures de contact passivé pour réduire certaines pertes par recombinaison des porteurs, améliorant ainsi le rendement de conversion de la cellule.
Par rapport au PERC de type P conventionnel, le TOPCon de type N offre généralement :
- un rendement de conversion en face avant plus élevé, ce qui permet de refléter ses avantages d’efficacité même dans les modules monofaciaux ;
- un facteur de bifacialité relativement élevé lorsqu’il est utilisé dans des conceptions de modules bifaciaux ;
- un potentiel supplémentaire d’amélioration du rendement de conversion ;
- une sensibilité plus faible à certains mécanismes de dégradation couramment associés au PERC de type P conventionnel ;
- une bonne compatibilité des procédés avec l’infrastructure existante de fabrication du silicium cristallin, favorisant une industrialisation à grande échelle.
Il convient de noter que les avantages de TOPCon ne se limitent pas à la production d’énergie bifaciale.
Même intégrée dans des modules monofaciaux, son rendement de conversion en face avant plus élevé peut offrir des gains de performance.
Dans les configurations de modules bifaciaux, un facteur de bifacialité plus élevé peut encore améliorer l’utilisation de la lumière solaire atteignant la face arrière du module.
Par conséquent, la commercialisation rapide de TOPCon ne résulte pas uniquement du rendement plus élevé associé à la technologie de type N.
Elle reflète plutôt un équilibre favorable entre :
- rendement de conversion, coûts de fabrication, compatibilité des procédés et maturité industrielle.
Au-delà de la technologie des cellules : quelles autres méthodes d’interconnexion sont utilisées dans les modules photovoltaïques ?
Outre les voies technologiques et les conceptions structurelles telles que PERC, TOPCon, HJT et BC, les modules photovoltaïques peuvent également adopter différentes méthodes d’interconnexion et d’agencement des cellules.
Une technologie représentative est :
- la technologie des cellules en tuiles (shingled)
Les modules en tuiles divisent généralement les cellules solaires pleine taille en bandes relativement étroites, qui sont ensuite disposées et connectées électriquement selon une configuration en chevauchement. Par rapport aux conceptions classiques de cellules demi-coupées ou multi-coupées, la caractéristique déterminante de la technologie en tuiles n’est pas simplement la réduction supplémentaire des dimensions des cellules. Elle modifie également la disposition et la structure d’interconnexion entre les unités cellulaires individuelles. Cette conception peut réduire les espaces entre les unités cellulaires classiques et certaines pertes d’ombrage liées à l’interconnexion, augmenter la surface effective de réception de la lumière et la densité de remplissage du module, et redéfinir les chemins internes de transmission du courant. Par conséquent, la technologie en tuiles est plus justement comprise comme une technologie d’interconnexion des modules, plutôt que comme une simple méthode supplémentaire de découpe des cellules.
Photovoltaïque en couches minces
Contrairement aux modules photovoltaïques en silicium cristallin, les technologies photovoltaïques en couches minces ne reposent pas sur des plaquettes de silicium cristallin classiques comme matériau central. Elles consistent généralement à déposer de fines couches de matériaux semi-conducteurs sur des substrats tels que le verre, le métal ou d’autres matériaux appropriés pour réaliser la conversion photovoltaïque.
Les technologies en couches minces courantes comprennent :
- le CdTe (tellurure de cadmium)
- le CIGS (cuivre-indium-gallium-sélénium)
- la technologie des couches minces de silicium amorphe, entre autres.
Par rapport aux modules en silicium cristallin, les produits en couches minces diffèrent par les systèmes de matériaux, les procédés de fabrication, les caractéristiques de température et les scénarios d’application. Cependant, les modules en silicium cristallin continuent de dominer l’ensemble du marché photovoltaïque en termes d’échelle de marché. Les technologies en couches minces et en silicium cristallin ne doivent pas être considérées simplement comme des substituts directs. Elles représentent plutôt des voies technologiques photovoltaïques différentes fondées sur des matériaux et des procédés de fabrication distincts.
Photovoltaïque à pérovskite
Outre les technologies commercialement établies du silicium cristallin et des couches minces, l’industrie photovoltaïque continue de développer de nouvelles voies technologiques.
Un domaine qui suscite une attention considérable est :
- le photovoltaïque à pérovskite
Le photovoltaïque à pérovskite représente une génération émergente de technologie de cellules solaires et demeure dans une période de recherche, de développement et d’industrialisation rapides.
Les orientations actuelles de développement comprennent :
- les cellules solaires à pérovskite à simple jonction
Les cellules solaires à pérovskite utilisent des matériaux semi-conducteurs à structure cristalline pérovskite pour absorber la lumière du soleil et la convertir en électricité. Ces matériaux offrent un potentiel considérable de rendement de conversion élevé. À l’heure actuelle, le photovoltaïque à pérovskite est donc plus justement considéré comme une technologie émergente progressant vers une commercialisation plus large, plutôt que comme une technologie dominante établie ayant déjà remplacé les modules en silicium cristallin.
Le paysage technologique photovoltaïque plus large peut être résumé comme suit :
| Catégorie technologique |
Technologies représentatives |
État actuel du développement |
| Photovoltaïque en silicium cristallin |
BSF, PERC, TOPCon, HJT, BC |
Catégorie technologique dominante sur le marché actuel |
| Photovoltaïque en couches minces |
CdTe, CIGS, etc. |
Commercialisé, mais représente une part relativement faible du marché global |
| Technologies photovoltaïques émergentes |
Pérovskite, tandem pérovskite/silicium |
Recherche, développement et industrialisation en cours |
Dans l’ensemble, le marché des modules photovoltaïques reste dominé par la technologie du silicium cristallin, tandis que les cellules solaires en silicium cristallin passent du PERC de type P conventionnel vers des technologies de type N à plus haut rendement. Parmi celles-ci, TOPCon est devenue l’une des principales voies technologiques, tandis que HJT et diverses configurations technologiques BC continuent de se développer. Le photovoltaïque en couches minces et les technologies à pérovskite représentent, quant à eux, des directions différentes dans l’évolution plus large des technologies de cellules solaires.
Du point de vue de la chaîne d’approvisionnement, les modules photovoltaïques relient les matériaux de silicium en amont et la fabrication des cellules solaires aux systèmes photovoltaïques en aval, constituant une étape clé dans la transformation des dispositifs photovoltaïques en produits finis. La progression du quartz, du silicium de qualité métallurgique et du polysilicium vers les plaquettes de silicium et les cellules solaires, suivie de l’interconnexion électrique, de l’encapsulation et de l’assemblage structurel, reflète une séquence intégrée de traitement des matériaux, de fabrication de semi-conducteurs et de conception de modules. Au niveau du produit modulaire, les formats de cellules, les dimensions, les méthodes de découpe et les technologies de cellules distinguent en outre différentes configurations de produits.
Des termes industriels tels que format 48, 18X, 210R, TOPCon, HJT et BC décrivent différents aspects des spécifications des produits, des catégories dimensionnelles et des voies technologiques. Ensemble, ils définissent les principales caractéristiques techniques et structurelles des modules photovoltaïques. Comprendre les modules photovoltaïques peut donc commencer par plusieurs questions fondamentales :
D’où viennent les modules photovoltaïques ? De quoi sont-ils faits ? Comment leurs spécifications sont-elles conçues ? Et quelles technologies de cellules solaires utilisent-ils ?
Dans ce cadre, le polysilicium, les plaquettes de silicium, les cellules solaires, les formats de modules, les dimensions des cellules et les voies technologiques ne sont pas des concepts isolés. Ils représentent plutôt des aspects interconnectés d’un produit de module photovoltaïque complet. À mesure que les technologies de cellules solaires, les systèmes de matériaux et les exigences du marché en aval continuent d’évoluer, les modules photovoltaïques connaîtront de nouvelles optimisations en matière de rendement de conversion, de puissance de sortie, de fiabilité, de coût et de compatibilité avec différentes applications de systèmes photovoltaïques.