A medida que la industria fotovoltaica (FV) mundial continúa desarrollándose, los módulos FV se han convertido en un eslabón clave que conecta los materiales aguas arriba, la fabricación de células solares y los sistemas FV aguas abajo. Aunque el polisilicio, las obleas de silicio, las células solares y los módulos FV pertenecen a la misma cadena de valor industrial, difieren significativamente en forma material, procesos de fabricación y funciones.
¿Cómo se fabrica un módulo FV a partir de materiales de silicio aguas arriba? ¿Cuál es la diferencia entre una oblea de silicio y una célula solar? ¿Por qué las células solares deben someterse a una encapsulación adicional antes de convertirse en módulos terminados? ¿Qué representan especificaciones de producto comunes como formato 48, formato 72, 18X y 210R? ¿Y cómo se relacionan tecnologías de células como PERC, TOPCon, HJT y BC?
Estas preguntas corresponden a varios aspectos clave de los módulos FV: materiales aguas arriba, fabricación de módulos, especificaciones de producto y rutas tecnológicas de células solares. Desde la perspectiva de la cadena de suministro, materias primas que contienen sílice, como el cuarzo, se someten a fundición y purificación para producir silicio de grado metalúrgico y polisilicio. Estos materiales se procesan posteriormente en obleas de silicio y células solares. Luego, las células se interconectan eléctricamente, se encapsulan y se ensamblan estructuralmente para formar módulos terminados aptos para su integración en sistemas FV.
Por lo tanto, comprender un módulo FV comienza con el rastreo de su cadena de suministro aguas arriba, examinando cómo los materiales de silicio se transforman de recursos minerales en dispositivos fotovoltaicos capaces de convertir la luz solar en electricidad y, en última instancia, en módulos FV completos.
I. Del cuarzo a los módulos FV: ¿cómo se fabrica un módulo solar?
De los recursos minerales a la electricidad: comprendiendo la cadena de suministro FV
La cadena de suministro aguas arriba de los módulos FV se remonta a recursos minerales que contienen sílice. Los materiales de silicio pasan por múltiples etapas de procesamiento, incluyendo silicio de grado metalúrgico, polisilicio, obleas de silicio y células solares, antes de fabricarse en módulos FV e integrarse en sistemas de energía solar.
La cadena de suministro general se puede simplificar de la siguiente manera:
Materias primas de cuarzo → Silicio de grado metalúrgico → Polisilicio → Obleas de silicio → Células solares → Módulos FV → Sistemas FV / Plantas de energía solar
Esta cadena de suministro puede entenderse como un proceso progresivo que implica la purificación del silicio, el procesamiento de materiales y el desarrollo de la funcionalidad fotovoltaica.
Las etapas iniciales se centran principalmente en la pureza del material. El silicio de grado metalúrgico se produce a partir de materiales naturales que contienen sílice y posteriormente se purifica hasta obtener polisilicio de alta pureza apto para la fabricación fotovoltaica. El silicio purificado se transforma luego en obleas y se fabrica en células solares capaces de convertir la luz solar en electricidad. En la etapa de fabricación de módulos, las células solares se combinan con materiales de interconexión eléctrica, encapsulantes y componentes estructurales para producir productos fotovoltaicos aptos para el transporte, la instalación y el funcionamiento a largo plazo.
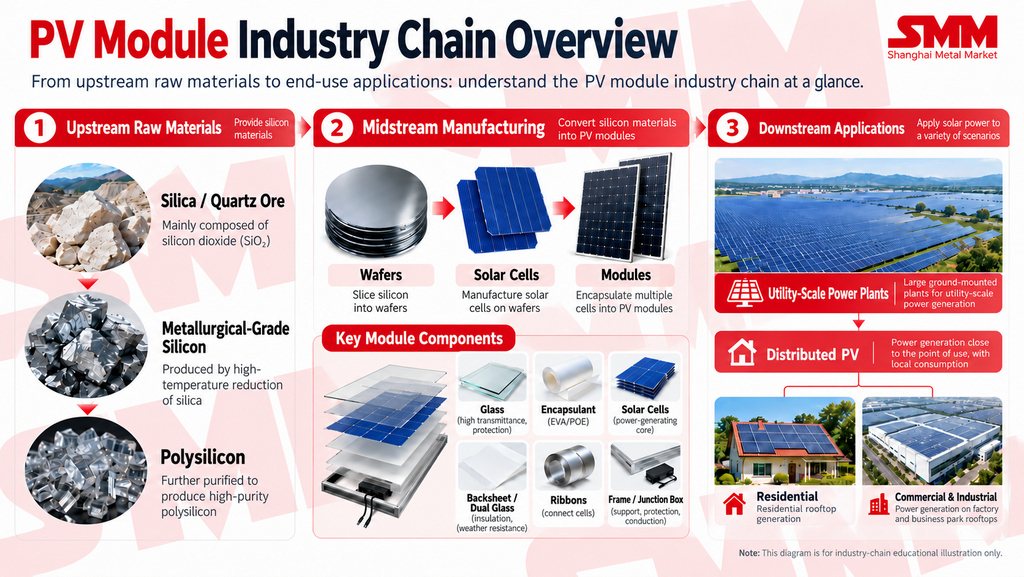
Del cuarzo al polisilicio de alta pureza
Una de las materias primas de la cadena de suministro fotovoltaica es el cuarzo, que contiene dióxido de silicio (SiO₂). El cuarzo utilizado en la producción de silicio de grado metalúrgico generalmente requiere un contenido relativamente alto de SiO₂, que suele alcanzar el 99 % o más, mientras que ciertas materias primas de alta calidad pueden contener aproximadamente entre un 99,4 % y un 99,8 % de SiO₂.
El cuarzo natural también puede contener impurezas como hierro, aluminio, calcio y titanio. En consecuencia, la calidad de la materia prima, junto con los tipos y las concentraciones de impurezas, puede influir directamente en los procesos posteriores de fundición y purificación.
Primero debe hacerse una distinción importante:
- El contenido de SiO₂ del cuarzo no equivale a la pureza del silicio elemental.
El silicio en el cuarzo existe principalmente en forma de dióxido de silicio y debe someterse a una reducción a alta temperatura antes de poder obtener silicio de grado metalúrgico.
En un horno de arco sumergido, el cuarzo reacciona con agentes reductores a base de carbono mediante reducción carbotérmica a alta temperatura. La reacción puede representarse de forma simplificada como:
SiO₂ + C → Si + CO₂↑
El producto resultante es silicio de grado metalúrgico, también conocido comúnmente como silicio metálico, con una pureza típica de silicio de aproximadamente 98 %–99 %.
Aunque este nivel de pureza es relativamente alto para materiales industriales convencionales, es insuficiente para la fabricación de células solares.
Las células solares son dispositivos semiconductores, e incluso bajas concentraciones de impurezas como boro, fósforo, hierro, aluminio y otros elementos metálicos pueden afectar las propiedades eléctricas de los materiales de silicio y la eficiencia de conversión de las células terminadas.
Por lo tanto, el silicio de grado metalúrgico debe someterse a una purificación química adicional para producir polisilicio de grado solar.
Una de las tecnologías de producción de polisilicio más utilizadas es el proceso Siemens modificado. Este proceso consiste en convertir el silicio de grado metalúrgico en compuestos que contienen silicio y que pueden purificarse aún más. Las impurezas se eliminan mediante procesos como la destilación, seguidos de reducción y deposición para obtener polisilicio de alta pureza.
El polisilicio de grado solar suele alcanzar niveles de pureza de aproximadamente 6N–9N, donde:
- 6N = 99,9999 %
- 9N = 99,9999999 %
Los requisitos específicos de control de impurezas varían según los procesos de producción, las especificaciones del producto y las aplicaciones posteriores. Por ello, la pureza real de los productos de polisilicio puede diferir.
En comparación, los materiales de silicio de grado electrónico utilizados en aplicaciones de semiconductores, como circuitos integrados y microchips, generalmente requieren un control más estricto de la pureza general y de impurezas específicas, como el boro, el fósforo y los elementos metálicos. Su pureza suele alcanzar aproximadamente 9N–11N o incluso más.
La progresión desde el cuarzo hasta los materiales de silicio de alta pureza puede resumirse así:
Cuarzo con un contenido de SiO₂ de aproximadamente el 99 % o superior → Silicio de grado metalúrgico con una pureza del 98 %–99 % → Polisilicio de grado solar con una pureza de 6N–9N → Silicio de grado electrónico de mayor pureza
Cabe señalar que la distinción entre silicio de grado solar y de grado electrónico no se determina únicamente por el número de nueves en sus niveles de pureza. Las dos categorías también difieren en los requisitos de impurezas específicas, consistencia del material y control del proceso de producción.
Del polisilicio a las células solares generadoras de electricidad
El polisilicio de alta pureza no puede generar electricidad directamente.
En la industria fotovoltaica convencional de silicio cristalino, el polisilicio se procesa primero mediante crecimiento de cristales para formar lingotes de silicio monocristalino. Estos lingotes se someten después a escuadrado, corte y otros pasos de procesamiento para producir obleas delgadas de silicio.
Durante el crecimiento del cristal, se introducen elementos dopantes específicos para ajustar el tipo de conductividad eléctrica del material de silicio, lo que proporciona la base para fabricar células solares de tipo P o de tipo N.
Por lo tanto, una oblea de silicio puede entenderse como:
- el material semiconductor fundamental utilizado para fabricar células solares.
Sin embargo, una oblea de silicio no puede funcionar directamente como una célula solar completa.
Según la vía tecnológica de la célula, las obleas deben someterse a una serie de procesos de fabricación, que incluyen texturizado, formación de uniones, pasivación, deposición de películas delgadas, metalización y otros tratamientos antes de convertirse en células solares capaces de realizar la conversión fotovoltaica.
Por ejemplo, el texturizado de la superficie ayuda a reducir la reflexión de la luz y permite que más luz solar entre en la célula. Los procesos de pasivación y de películas delgadas ayudan a reducir ciertas pérdidas de portadores, mientras que la metalización forma los electrodos encargados de recoger y transmitir la corriente eléctrica.
Por lo tanto, la diferencia fundamental entre las obleas de silicio y las células solares es:
- las obleas de silicio proporcionan la base del material semiconductor, mientras que las células solares adquieren la capacidad de convertir la luz solar en electricidad solo después de someterse a procesos de fabricación adicionales.
Cuando la luz solar incide sobre una célula solar, los fotones generan electrones y huecos dentro del material semiconductor. El campo eléctrico interno ayuda a separar estos portadores de carga, lo que permite recoger la corriente eléctrica a través de los electrodos metálicos.
Es en la etapa de fabricación de células solares cuando los materiales de silicio adquieren por primera vez la funcionalidad necesaria para la generación de electricidad fotovoltaica.
De las células solares a los módulos fotovoltaicos completos
Aunque las células solares ya pueden convertir la luz solar en electricidad, las células individuales son extremadamente delgadas y relativamente frágiles. Su tensión de salida y su potencia también son limitadas, lo que las hace inadecuadas para su instalación directa en exteriores como productos terminados.
Los módulos fotovoltaicos deben funcionar en condiciones ambientales que implican fluctuaciones de temperatura, humedad, lluvia, radiación ultravioleta, arena arrastrada por el viento y cargas mecánicas.
Por lo tanto, las células solares deben combinarse con materiales de interconexión eléctrica, encapsulado y estructurales para formar módulos completos.
Un módulo fotovoltaico de silicio cristalino convencional consta principalmente de los siguientes componentes:
| Componente |
Función principal |
| Células solares |
Convierten la luz solar en electricidad |
| Vidrio fotovoltaico |
Permite el paso de la luz y protege las células solares internas |
| Películas de encapsulado |
Adhieren, encapsulan y protegen las células solares |
| Lámina posterior / Vidrio trasero |
Proporcionan protección trasera, aislamiento eléctrico y resistencia a la intemperie |
| Cintas de interconexión |
Conectan las células solares y transmiten la corriente eléctrica |
| Marco de aluminio |
Proporciona soporte estructural y facilita el transporte y la instalación |
| Caja de conexiones y cables |
Transfieren la electricidad generada dentro del módulo a sistemas externos |
Las películas de encapsulado comunes incluyen EVA, POE y otros materiales.
Estas películas rodean las células solares y proporcionan adhesión, amortiguación y protección ambiental durante el proceso de encapsulado.
Según la estructura de encapsulado del lado trasero, el mercado también incluye módulos de un solo vidrio y de doble vidrio.
Los módulos convencionales de un solo vidrio suelen tener vidrio frontal y una lámina posterior, mientras que los módulos de doble vidrio utilizan vidrio trasero en lugar de una lámina posterior tradicional.
Las cintas de interconexión conectan las células solares individuales y transmiten la corriente eléctrica a través del circuito interno del módulo.
La caja de conexiones, instalada normalmente en la parte trasera del módulo, sirve como una interfaz importante entre el circuito eléctrico interno del módulo y el sistema fotovoltaico externo. También suele contener diodos de derivación y otros componentes eléctricos.
Por lo tanto, un módulo fotovoltaico no es simplemente una célula solar ampliada. En cambio, es un producto completo que consta de:
Unidades generadoras de electricidad + Interconexiones eléctricas + Materiales de encapsulado + Componentes estructurales + Componentes de salida eléctrica
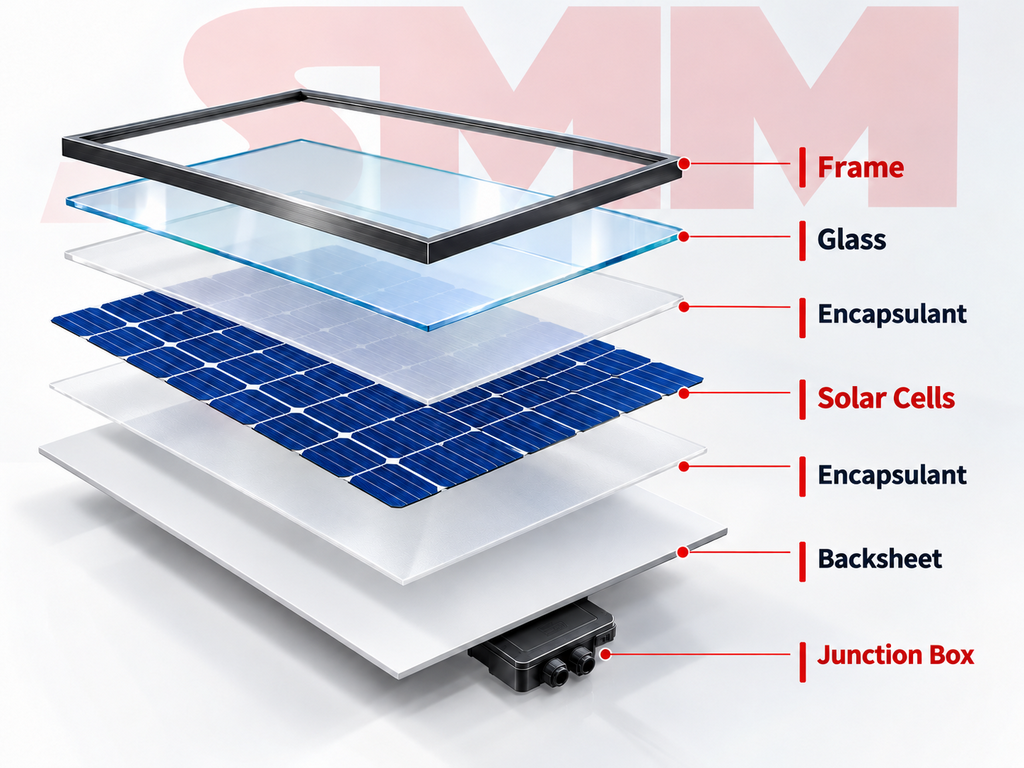
¿Cómo se ensamblan estos materiales en un módulo fotovoltaico?
Después de comprender la estructura básica de un módulo fotovoltaico, el siguiente paso es examinar cómo se ensamblan estos materiales en un producto terminado.
La fabricación del módulo comienza con el establecimiento de conexiones eléctricas entre las células solares.
Las celdas se disponen según el diseño del producto y se interconectan mediante cintas conductoras para formar cadenas de celdas. Estas cadenas se organizan y conectan posteriormente de acuerdo con la configuración eléctrica del módulo, formando gradualmente la estructura del circuito interno.
Una vez completada la disposición eléctrica, las cadenas de celdas se laminan con vidrio, películas encapsulantes y materiales de la cara posterior.
La estructura ensamblada pasa entonces al proceso de laminación, durante el cual se aplican condiciones controladas de temperatura, vacío y presión para formar una estructura encapsulada estable.
Tras la laminación, el módulo se somete a procesos de fabricación adicionales, como la instalación del marco, el montaje de la caja de conexiones y la conexión de cables.
Después de estas etapas, la estructura básica y la apariencia externa del módulo están prácticamente completas.
El proceso general de fabricación puede simplificarse de la siguiente manera:
Celdas solares → Encintado y soldadura → Disposición de celdas → Apilado → Laminación → Enmarcado → Instalación de la caja de conexiones → Pruebas → Módulos fotovoltaicos terminados
Sin embargo, la fabricación del módulo no termina con el ensamblaje físico.
Los módulos terminados deben someterse a pruebas adecuadas de calidad, rendimiento eléctrico y seguridad.
Las distintas etapas de producción implican diversos procedimientos de inspección, y las prácticas específicas de control de calidad pueden variar entre fabricantes. Por lo tanto, estos procedimientos de prueba no se analizan individualmente aquí.
Una vez que los módulos superan las inspecciones requeridas, pasan a la clasificación por potencia, el embalaje y el envío antes de suministrarse para su integración en sistemas fotovoltaicos.
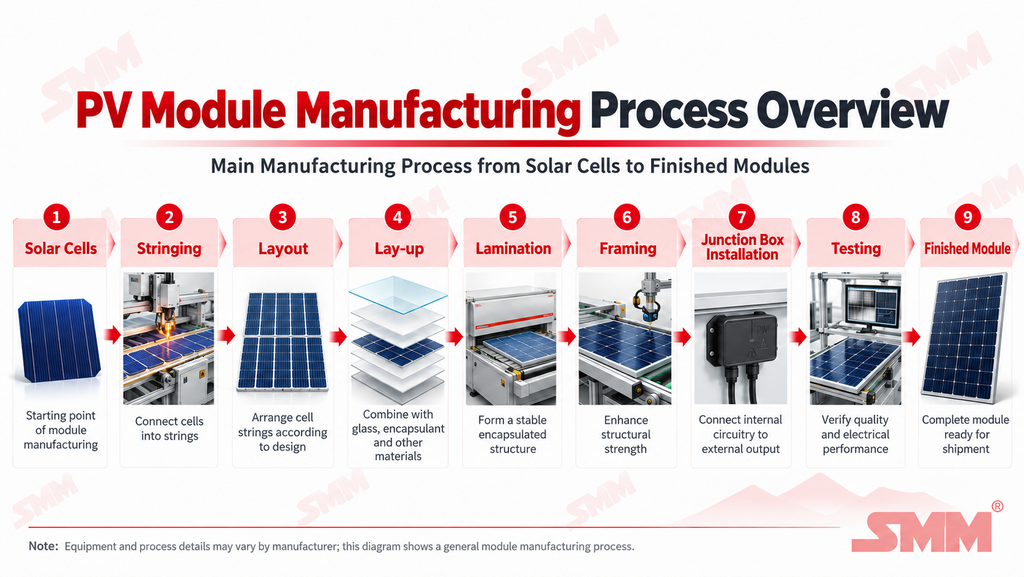
Este proceso de fabricación demuestra que la producción de módulos implica considerablemente más que simplemente combinar diferentes materiales.
Su función principal es:
- Establecer conexiones eléctricas estables entre las unidades individuales generadoras de electricidad e integrarlas en una estructura protegida capaz de funcionar a largo plazo.
A partir de materias primas de cuarzo, el proceso de fabricación avanza a través de silicio de grado metalúrgico, polisilicio, obleas de silicio y celdas solares hasta llegar al módulo fotovoltaico terminado.
La transformación global puede resumirse como:
Purificación de materias primas → Procesamiento de materiales semiconductores → Fabricación de dispositivos fotovoltaicos → Interconexión eléctrica y encapsulación
En esta etapa, se han abordado las cuestiones fundamentales de dónde proviene un módulo fotovoltaico, de qué está compuesto y cómo se fabrica.
Sin embargo, una vez que los módulos entran al mercado, están disponibles en una amplia variedad de tamaños, configuraciones y diseños de producto.
II. Especificaciones de los módulos fotovoltaicos: formatos de celda, métodos de corte y dimensiones de celda
Las especificaciones de los módulos fotovoltaicos no están determinadas por un único parámetro.
Las especificaciones de producto suelen referirse a módulos de formato 48, 54, 66 y 72, así como a configuraciones como 108 medias celdas, 132 medias celdas, 18X, 210 y 210R.
Estos términos no representan la misma dimensión de clasificación, sino que describen diferentes aspectos del diseño del módulo.
El formato del módulo refleja principalmente la disposición básica de las celdas y el número equivalente de celdas completas. El método de corte de celdas describe cómo se dividen e interconectan las celdas dentro del módulo. Las dimensiones de celda indican las especificaciones de tamaño de las obleas de silicio y las celdas utilizadas.
En conjunto, estos factores influyen en las dimensiones generales del módulo, el peso, la potencia de salida, la configuración eléctrica y la idoneidad para diferentes aplicaciones.
Para comprender las especificaciones del módulo, deben distinguirse tres conceptos:
- Formato del módulo: ¿cómo están dispuestas las celdas dentro del módulo?
- Método de corte de celdas: ¿se utilizan las celdas en configuraciones de celda completa, media celda o corte múltiple?
- Categoría de tamaño de celda: ¿qué dimensiones de celda se utilizan, como 18X, 210 o 210R?
Estos factores deben considerarse junto con las dimensiones del módulo, el peso, la potencia de salida y las aplicaciones previstas para lograr una comprensión más completa de un módulo fotovoltaico en particular.
¿Qué es un formato de módulo fotovoltaico?
Los formatos de módulo comunes incluyen configuraciones de formato 48, 54, 66 y 72.
Desde la perspectiva del diseño de producto, el formato se asocia principalmente con el número equivalente de celdas completas y la disposición básica de las celdas. Sin embargo, su influencia va más allá del número de celdas. También afecta las dimensiones del módulo, el peso, la potencia de salida, los requisitos de manipulación e instalación, la compatibilidad con tejados y el diseño general del sistema. El desarrollo de diferentes formatos de módulo refleja esencialmente los esfuerzos de los fabricantes por equilibrar el tamaño del módulo, la potencia individual del módulo y la idoneidad del proyecto en diferentes aplicaciones.
Los formatos más pequeños, como los módulos de 48 y 54 células, suelen permitir a los fabricantes mantener dimensiones y peso relativamente manejables. Por ello, se utilizan habitualmente en instalaciones residenciales sobre tejado, sistemas fotovoltaicos distribuidos de pequeña escala y ciertos proyectos comerciales e industriales (C&I) en cubiertas. En estas aplicaciones, el espacio disponible en el tejado, la manipulación manual, la facilidad de instalación y la compatibilidad con otros equipos del sistema son consideraciones de diseño importantes.
En comparación, los módulos de 66, 72 células y formatos mayores pueden alojar más unidades de células y alcanzar con mayor facilidad una mayor potencia de salida por módulo. Por ello, se utilizan más comúnmente en grandes instalaciones C&I y proyectos fotovoltaicos a escala de servicio público. Estas aplicaciones suelen dar mayor importancia al número de módulos necesarios por unidad de capacidad instalada, las estructuras de montaje, las configuraciones del sistema eléctrico, los costes del resto del sistema (BOS), la eficiencia del transporte y la productividad de la instalación a gran escala.
Las aplicaciones comunes y las consideraciones de diseño de los distintos formatos pueden resumirse de la siguiente manera:
| Formato del módulo |
Escenarios de aplicación habituales |
Principales consideraciones de diseño del producto |
| Formatos más pequeños, como 48 / 54 |
Tejados residenciales, pequeños sistemas fotovoltaicos distribuidos y ciertas cubiertas C&I |
Dimensiones del módulo, peso, aprovechamiento del espacio en el tejado, manipulación y facilidad de instalación |
| Formatos más grandes, como 66 / 72 y superiores |
Grandes proyectos C&I e instalaciones fotovoltaicas en suelo a escala de servicio público |
Cantidad de módulos, costes BOS, eficiencia del transporte y productividad de la instalación a gran escala |
Cabe destacar que no existe una relación estricta de uno a uno entre los formatos de módulo y los escenarios de aplicación.
Los formatos de módulo describen principalmente la disposición básica de las células, mientras que las dimensiones reales, el peso y la potencia de salida también dependen del tamaño de la célula, la eficiencia de conversión, el método de corte y la estructura del módulo.
Como resultado, productos con el mismo formato pueden atender a diferentes segmentos del mercado según sus diseños específicos.
Por ejemplo, los módulos de 54 células pueden utilizarse tanto en aplicaciones residenciales como en ciertas aplicaciones C&I, mientras que los módulos de 72 células, aunque son más comunes en grandes proyectos C&I y a escala de servicio público, no están restringidos a una única categoría de aplicación.
En condiciones por lo demás comparables, los formatos más pequeños suelen ofrecer ventajas para controlar el tamaño y el peso del módulo, así como para mejorar la manipulación y la flexibilidad de instalación.
Los formatos más grandes, por su parte, permiten alcanzar más fácilmente una mayor potencia por módulo y reducir el número de módulos necesarios para una capacidad instalada determinada.
No obstante, la idoneidad de un producto concreto debe evaluarse en función de los requisitos de transporte, las condiciones de instalación, el peso del módulo, las estructuras de montaje, la configuración del sistema eléctrico y los costes globales de BOS.
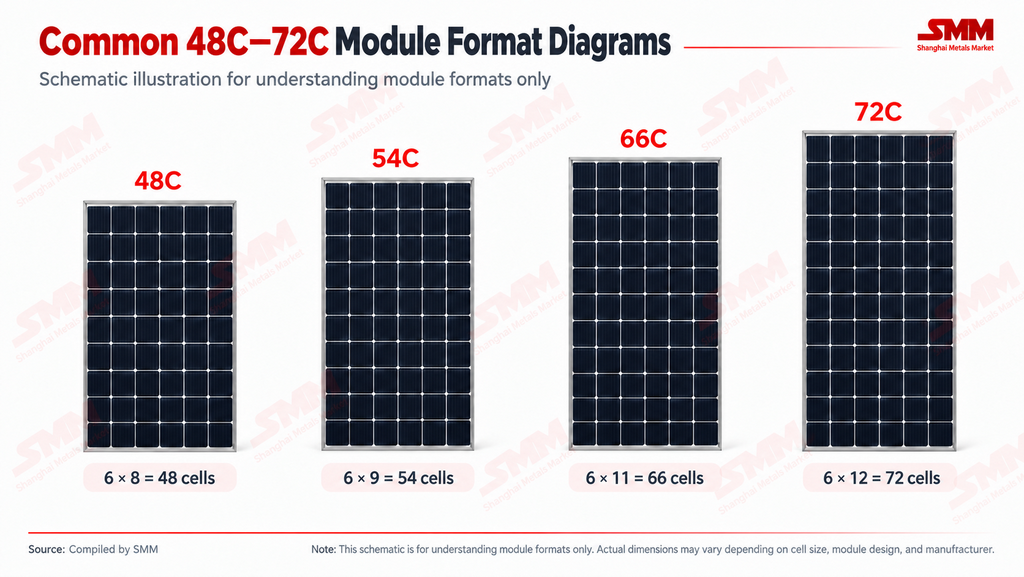
De células completas a células partidas por la mitad y multicorte: ¿cómo afecta el corte de células al diseño del módulo?
Además de los formatos de módulo, las especificaciones de producto suelen incluir términos como «108 medias células», «132 medias células» y «células multicorte».
Estos términos se refieren principalmente a los métodos de corte de las células y al diseño eléctrico interno del módulo.
Tomando como ejemplo un módulo de formato 54, una configuración convencional de células completas tiene un equivalente de 54 células completas.
Cuando cada célula de tamaño completo se divide en dos medias células, el módulo contiene 108 unidades de media célula:
54 células de tamaño completo → 108 unidades de media célula
Por lo tanto, «formato 54» y «108 medias células» no representan dos categorías de módulo distintas.
El primero describe el formato del módulo y el equivalente en células completas, mientras que el segundo se refiere al número real de unidades de célula tras el corte.
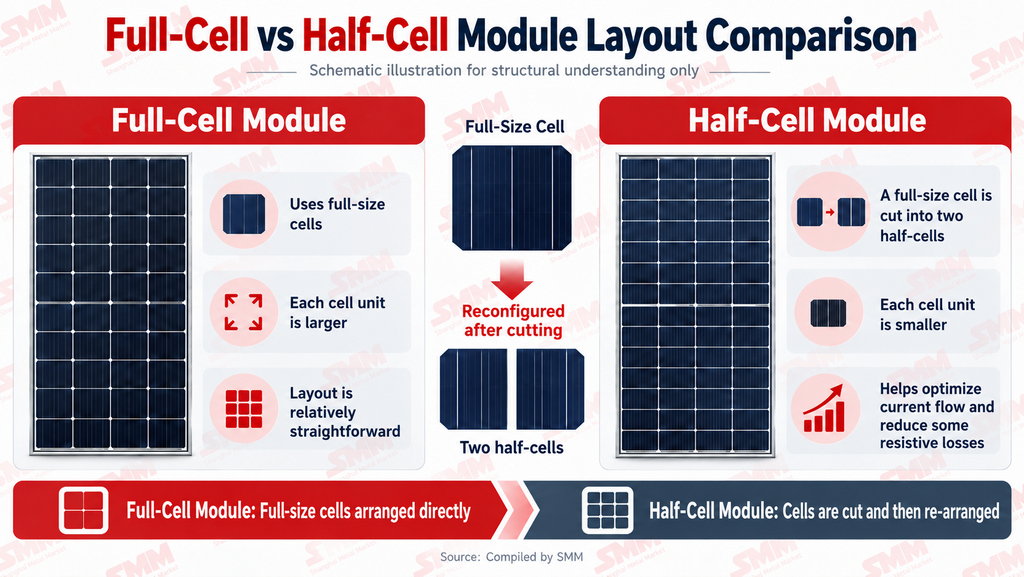
El objetivo principal de la tecnología de células partidas por la mitad no es simplemente aumentar el número de unidades de célula dentro de un módulo, sino optimizar la transmisión de corriente eléctrica y la configuración del circuito interno. Cuando una célula de tamaño completo se divide en dos medias células, la corriente de funcionamiento de cada media célula disminuye en consecuencia. Al combinarse con una configuración serie-paralelo rediseñada, esto puede reducir las pérdidas resistivas en determinadas rutas de interconexión. Dado que las pérdidas de potencia resistivas son proporcionales al cuadrado de la corriente, reducir la corriente ayuda a disminuir estas pérdidas y a mejorar el rendimiento de salida del módulo.
Por tanto, las principales ventajas de las configuraciones de medias células incluyen:
- Reducir las pérdidas resistivas en determinadas rutas de interconexión;
- Optimizar la transmisión de corriente dentro del módulo;
- Ofrecer mayor flexibilidad en el diseño de circuitos serie-paralelo;
- Mejorar el rendimiento de salida del módulo en determinadas condiciones.
Sobre la base de los diseños de celdas de medio corte, algunos módulos dividen aún más las celdas de tamaño completo en un mayor número de unidades más pequeñas, comúnmente denominadas configuraciones de celdas de corte múltiple.
El principio subyacente es similar al de la tecnología de medio corte: ajustar las dimensiones individuales de la celda, la corriente de operación y los métodos de interconexión para optimizar la estructura eléctrica interna del módulo.
Desde la perspectiva del diseño del producto, la progresión puede entenderse como:
Celdas completas → Celdas de medio corte → Celdas de corte múltiple
A medida que aumenta el grado de corte de las celdas, las unidades individuales se vuelven más pequeñas, lo que potencialmente brinda una mayor flexibilidad en la disposición del módulo y la interconexión eléctrica. Sin embargo, aumentar el número de segmentos de celda no produce automáticamente un mejor módulo. Los métodos de corte más complejos también imponen mayores exigencias en la calidad del corte, los procesos de interconexión, la compatibilidad de los equipos, los costos de fabricación y la fiabilidad a largo plazo. Por lo tanto, los diseños de celda completa, de medio corte y de corte múltiple no deben considerarse como una simple progresión en la que más segmentos de celda indican necesariamente una tecnología más avanzada.
En cambio, los fabricantes deben equilibrar:
- Rendimiento eléctrico;
- Procesos de fabricación;
- Costo y fiabilidad.
¿Cómo afectan las dimensiones de las celdas a las especificaciones del módulo?
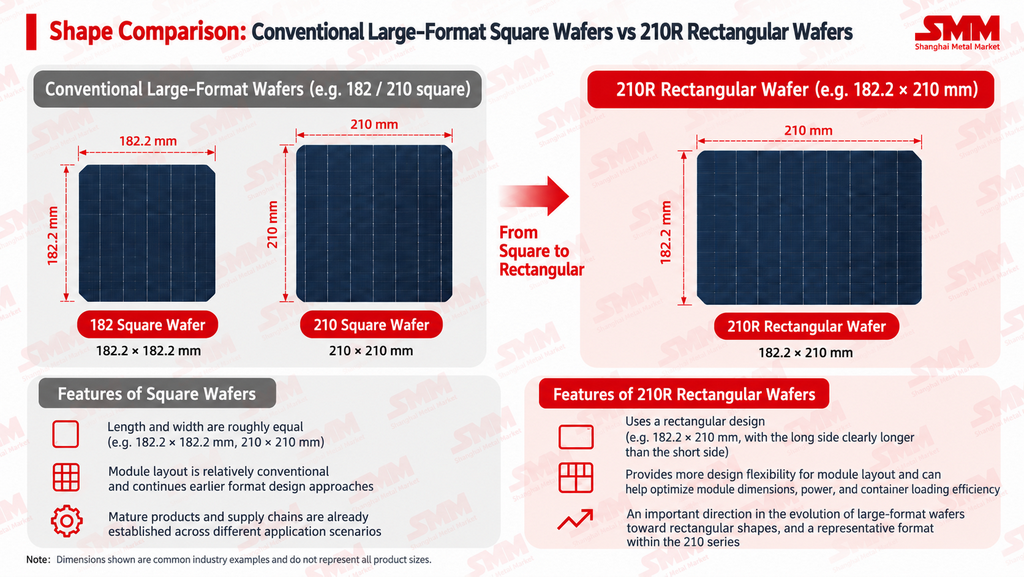
Más allá de los formatos de módulo y los métodos de corte de celdas, las dimensiones de las celdas son otro factor importante que influye en las especificaciones de los módulos fotovoltaicos. No existe una relación fija de uno a uno entre los formatos de módulo y las dimensiones de las celdas. En la práctica, diferentes categorías de tamaño de celda pueden aplicarse a diferentes formatos de módulo, mientras que módulos que utilizan el mismo formato pueden incorporar diferentes dimensiones de celda. En consecuencia, las dimensiones de las celdas utilizadas en un módulo no pueden determinarse únicamente a partir de su formato. También deben considerarse los parámetros específicos del producto. Históricamente, la industria distinguía comúnmente entre las categorías de tamaño de oblea de silicio y celda solar de 182 mm y 210 mm. Sin embargo, con el desarrollo de obleas de silicio rectangulares, las dimensiones de las celdas ya no se limitan a las especificaciones cuadradas convencionales. Dentro de la categoría de tamaño de 182 mm, el mercado ha introducido gradualmente especificaciones como 182,2 × 183,x mm y 182,2 × 191,x mm, lo que da lugar a combinaciones dimensionales cada vez más diversas.
En ciertas clasificaciones de productos de la industria y estadísticas de mercado, los productos desarrollados en torno a la categoría de tamaño de 182 mm suelen agruparse bajo el término:
Es importante señalar que 18X no representa una dimensión fija única. En cambio, es un término industrial generalizado que se utiliza para describir una gama de especificaciones de obleas de silicio y células solares desarrolladas a partir de la categoría de tamaño de 182 mm. Su cobertura dimensional precisa puede variar entre fabricantes y metodologías estadísticas. Mientras tanto, la categoría de tamaño de 210 mm también ha evolucionado de obleas cuadradas tradicionales hacia diseños rectangulares.
Una categoría comúnmente referenciada es:
La letra "R" generalmente significa Rectangular. En comparación con las obleas cuadradas convencionales que miden aproximadamente 210 × 210 mm, 210R enfatiza las dimensiones rectangulares, incluidas especificaciones como 182,2 × 210 mm disponibles en el mercado.
El desarrollo de dimensiones de células rectangulares proporciona a los fabricantes una flexibilidad adicional al equilibrar:
- Longitud y anchura del módulo;
- Potencia de salida individual del módulo;
- Eficiencia de carga en contenedores de envío;
- Manipulación manual;
- Requisitos de instalación.
La selección final del formato del módulo, las dimensiones de la célula y el método de corte no está determinada por un único factor. En cambio, refleja la influencia combinada de las especificaciones de la célula, el diseño del módulo, los procesos de fabricación y los requisitos de aplicación posteriores. El formato del módulo establece la disposición básica de las células, las dimensiones de la célula influyen en el tamaño físico del módulo y en la potencia de salida alcanzable, y el método de corte afecta además las conexiones eléctricas internas y las rutas de corriente. Por lo tanto, comprender un módulo fotovoltaico requiere considerar su formato, las dimensiones de la célula, el método de corte, las dimensiones generales y la potencia de salida, y la aplicación prevista. Términos como formato 48, 108 medias células, 18X y 210R no son conceptos independientes. Más bien, describen diferentes dimensiones del diseño de módulos fotovoltaicos.
III. ¿Cuáles son los principales tipos de tecnologías de módulos fotovoltaicos?
El mercado mundial de módulos fotovoltaicos está actualmente dominado por la tecnología de silicio cristalino. Al mismo tiempo, las tecnologías fotovoltaicas de película delgada, como el telururo de cadmio (CdTe), el seleniuro de cobre, indio y galio (CIGS) y el silicio amorfo, han logrado aplicaciones comerciales. Las tecnologías emergentes, incluidas las células solares de perovskita y las células en tándem de perovskita/silicio, también avanzan en investigación, desarrollo e industrialización. Los módulos de silicio cristalino utilizan obleas de silicio y células solares de silicio cristalino como componentes principales y actualmente representan la categoría tecnológica dominante en el mercado fotovoltaico. Dentro de la tecnología de células solares de silicio cristalino, se pueden identificar varias vías tecnológicas y diseños estructurales diferentes, incluidos BSF, PERC, TOPCon, HJT y BC.
Además de las diferencias en las estructuras de las células y los procesos de fabricación, estas tecnologías también implican una clasificación fundamental:
- células solares tipo P
- células solares tipo N
Más específicamente:
- BSF es una tecnología anterior de células de silicio cristalino que históricamente se basó principalmente en diseños tipo P.
- PERC fue la tecnología dominante en el mercado durante muchos años, siendo la configuración más común la PERC tipo P.
- TOPCon se ha convertido en una de las principales vías tecnológicas de células tipo N.
- HJT también utiliza principalmente obleas de silicio tipo N y representa otra vía tecnológica de alta eficiencia tipo N.
- BC se refiere principalmente a una estructura de célula de contacto posterior. Los productos comerciales actuales de alta eficiencia BC utilizan predominantemente obleas de silicio tipo N.
Las principales tecnologías se pueden resumir de la siguiente manera:
| Tecnología |
Tipo común |
Descripción básica |
| BSF |
Principalmente tipo P |
Tecnología de células de silicio cristalino de generación anterior |
| PERC |
Principalmente tipo P |
Tecnología de células solares anteriormente dominante |
| TOPCon |
Principalmente tipo N |
Una de las tecnologías de células tipo N convencionales |
| HJT |
Principalmente tipo N |
Tecnología de heterounión tipo N de alta eficiencia |
| BC |
Principalmente tipo N |
Se refiere principalmente a una estructura de célula de contacto posterior |
En términos simples, tipo P y tipo N describen principalmente el tipo de conductividad del sustrato de silicio.
PERC, TOPCon y HJT se refieren principalmente a diferentes estructuras de células y vías de tecnología de fabricación, mientras que BC describe principalmente una estructura de contacto posterior.
En consecuencia, las especificaciones de productos y la documentación técnica suelen utilizar combinaciones como:
- PERC tipo P
- TOPCon tipo N
- HJT tipo N
¿Por qué TOPCon se ha convertido rápidamente en una tecnología convencional?
En los últimos años, la tecnología de células solares de silicio cristalino ha estado en transición de la PERC tipo P convencional hacia tecnologías tipo N de mayor eficiencia. Entre ellas, TOPCon se ha convertido en una de las principales vías tecnológicas tipo N. Por un lado, las obleas de silicio tipo N ofrecen ciertas ventajas en propiedades del material, características de degradación y posibles mejoras de eficiencia. Por otro lado, TOPCon utiliza capas de óxido de túnel y estructuras de contacto pasivado para reducir ciertas pérdidas por recombinación de portadores, mejorando así la eficiencia de conversión de la célula.
En comparación con la PERC tipo P convencional, la TOPCon tipo N generalmente ofrece:
- mayor eficiencia de conversión frontal, lo que permite que sus ventajas de eficiencia se reflejen incluso en módulos monofaciales;
- un factor de bifacialidad relativamente alto cuando se utiliza en diseños de módulos bifaciales;
- mayor potencial de mejora de la eficiencia de conversión;
- menor sensibilidad a ciertos mecanismos de degradación comúnmente asociados con la PERC tipo P convencional;
- buena compatibilidad de proceso con la infraestructura existente de fabricación de silicio cristalino, lo que respalda la industrialización a gran escala.
Cabe señalar que las ventajas de TOPCon no se limitan a la generación bifacial.
Incluso cuando se incorpora en módulos monofaciales, su mayor eficiencia de conversión frontal puede proporcionar beneficios de rendimiento.
En configuraciones de módulos bifaciales, un factor de bifacialidad más alto puede mejorar aún más la utilización de la luz solar que llega a la parte posterior del módulo.
Por lo tanto, la rápida comercialización de TOPCon no ha resultado únicamente de la mayor eficiencia asociada con la tecnología tipo N.
Más bien, refleja un equilibrio favorable entre:
- eficiencia de conversión, costos de fabricación, compatibilidad de procesos y madurez industrial.
Más allá de la tecnología de células: ¿qué otros métodos de interconexión se utilizan en los módulos fotovoltaicos?
Además de las vías tecnológicas de células y los diseños estructurales como PERC, TOPCon, HJT y BC, los módulos fotovoltaicos también pueden adoptar diferentes métodos de interconexión y disposición de células.
Una tecnología representativa es:
- la tecnología de células superpuestas (shingled)
Los módulos shingled suelen dividir las células solares de tamaño completo en tiras relativamente estrechas, que luego se disponen y conectan eléctricamente mediante una configuración superpuesta. En comparación con los diseños convencionales de células de medio corte o corte múltiple, la característica definitoria de la tecnología shingled no es simplemente la reducción adicional de las dimensiones de las células. También cambia la disposición y la estructura de interconexión entre las unidades de células individuales. Este diseño puede reducir los espacios entre las unidades de células convencionales y ciertas pérdidas de sombreado relacionadas con la interconexión, aumentar el área efectiva de recepción de luz y la densidad de empaquetado del módulo, y rediseñar las vías internas de transmisión de corriente. Por lo tanto, la tecnología shingled se entiende más apropiadamente como una tecnología de interconexión de módulos, en lugar de simplemente otro método de corte de células.
Fotovoltaica de capa fina
A diferencia de los módulos fotovoltaicos de silicio cristalino, las tecnologías fotovoltaicas de capa fina no dependen de obleas de silicio cristalino convencionales como material principal. En su lugar, generalmente implican la deposición de capas delgadas de materiales semiconductores sobre sustratos como vidrio, metal u otros materiales adecuados para lograr la conversión fotovoltaica.
Las tecnologías comunes de capa fina incluyen:
- CdTe (telururo de cadmio)
- CIGS (seleniuro de cobre, indio y galio)
- tecnología de capa fina de silicio amorfo, entre otras.
En comparación con los módulos de silicio cristalino, los productos de capa fina difieren en sistemas de materiales, procesos de fabricación, características de temperatura y escenarios de aplicación. Sin embargo, los módulos de silicio cristalino siguen dominando el mercado fotovoltaico general en términos de escala de mercado. Las tecnologías de capa fina y de silicio cristalino no deben considerarse simplemente como sustitutos directos. En cambio, representan diferentes vías tecnológicas fotovoltaicas basadas en materiales y procesos de fabricación distintos.
Fotovoltaica de perovskita
Además de las tecnologías comercialmente establecidas de silicio cristalino y capa fina, la industria fotovoltaica continúa desarrollando nuevas vías tecnológicas.
Un área que atrae considerable atención es:
- la fotovoltaica de perovskita
La fotovoltaica de perovskita representa una generación emergente de tecnología de células solares y permanece en un período de rápida investigación, desarrollo e industrialización.
Las direcciones de desarrollo actuales incluyen:
- células solares de perovskita de unión simple
Las células solares de perovskita utilizan materiales semiconductores con una estructura cristalina de perovskita para absorber la luz solar y convertirla en electricidad. Estos materiales ofrecen un potencial considerable de alta eficiencia de conversión. En la actualidad, la fotovoltaica de perovskita se considera más apropiadamente una tecnología emergente que avanza hacia una comercialización más amplia, en lugar de una tecnología convencional establecida que ya ha reemplazado a los módulos de silicio cristalino.
El panorama tecnológico fotovoltaico más amplio se puede resumir de la siguiente manera:
| Categoría tecnológica |
Tecnologías representativas |
Estado de desarrollo actual |
| Fotovoltaica de silicio cristalino |
BSF, PERC, TOPCon, HJT, BC |
Categoría tecnológica dominante en el mercado actual |
| Fotovoltaica de capa fina |
CdTe, CIGS, etc. |
Comercializada, pero representa una proporción relativamente pequeña del mercado general |
| Tecnologías fotovoltaicas emergentes |
Perovskita, tándem perovskita/silicio |
Investigación, desarrollo e industrialización en curso |
En general, el mercado de módulos fotovoltaicos sigue dominado por la tecnología de silicio cristalino, mientras que las células solares de silicio cristalino están en transición de la PERC tipo P convencional hacia tecnologías tipo N de mayor eficiencia. Entre ellas, TOPCon se ha convertido en una de las principales vías tecnológicas, mientras que HJT y varias configuraciones de tecnología BC continúan desarrollándose. La fotovoltaica de capa fina y las tecnologías de perovskita, por su parte, representan diferentes direcciones en la evolución más amplia de las tecnologías de células solares.
Desde la perspectiva de la cadena de suministro, los módulos fotovoltaicos conectan los materiales de silicio aguas arriba y la fabricación de células solares con los sistemas fotovoltaicos aguas abajo, sirviendo como una etapa clave en la transformación de dispositivos fotovoltaicos en productos terminados. La progresión desde cuarzo, silicio de grado metalúrgico y polisilicio hasta obleas de silicio y células solares, seguida de interconexión eléctrica, encapsulación y ensamblaje estructural, refleja una secuencia integrada de procesamiento de materiales, fabricación de semiconductores y diseño de módulos. A nivel de producto de módulo, los formatos de células, las dimensiones, los métodos de corte y las tecnologías de células distinguen aún más las diferentes configuraciones de productos.
Términos de la industria como formato 48, 18X, 210R, TOPCon, HJT y BC describen diferentes aspectos de las especificaciones del producto, categorías dimensionales y vías tecnológicas. Juntos, definen las principales características técnicas y estructurales de los módulos fotovoltaicos. Por lo tanto, la comprensión de los módulos fotovoltaicos puede comenzar con varias preguntas fundamentales:
¿De dónde provienen los módulos fotovoltaicos? ¿De qué están hechos? ¿Cómo se diseñan sus especificaciones? ¿Y qué tecnologías de células solares utilizan?
Dentro de este marco, el polisilicio, las obleas de silicio, las células solares, los formatos de módulos, las dimensiones de las células y las vías tecnológicas no son conceptos aislados. En cambio, representan aspectos interconectados de un producto de módulo fotovoltaico completo. A medida que las tecnologías de células solares, los sistemas de materiales y los requisitos del mercado aguas abajo continúan evolucionando, los módulos fotovoltaicos experimentarán una mayor optimización en eficiencia de conversión, potencia de salida, fiabilidad, costo y compatibilidad con diferentes aplicaciones de sistemas fotovoltaicos.